

Von Courtney Glover
Beim Walzformen von Coilstahl kommt es zu Veränderungen in den Eigenschaften des Stahls. Diese Änderungen können beabsichtigt oder problematisch sein und müssen behoben werden. Beispiele hierfür sind unter anderem Materialverformung, Kaltverfestigung, Durchbiegung, Wölbung und Verdrehung.
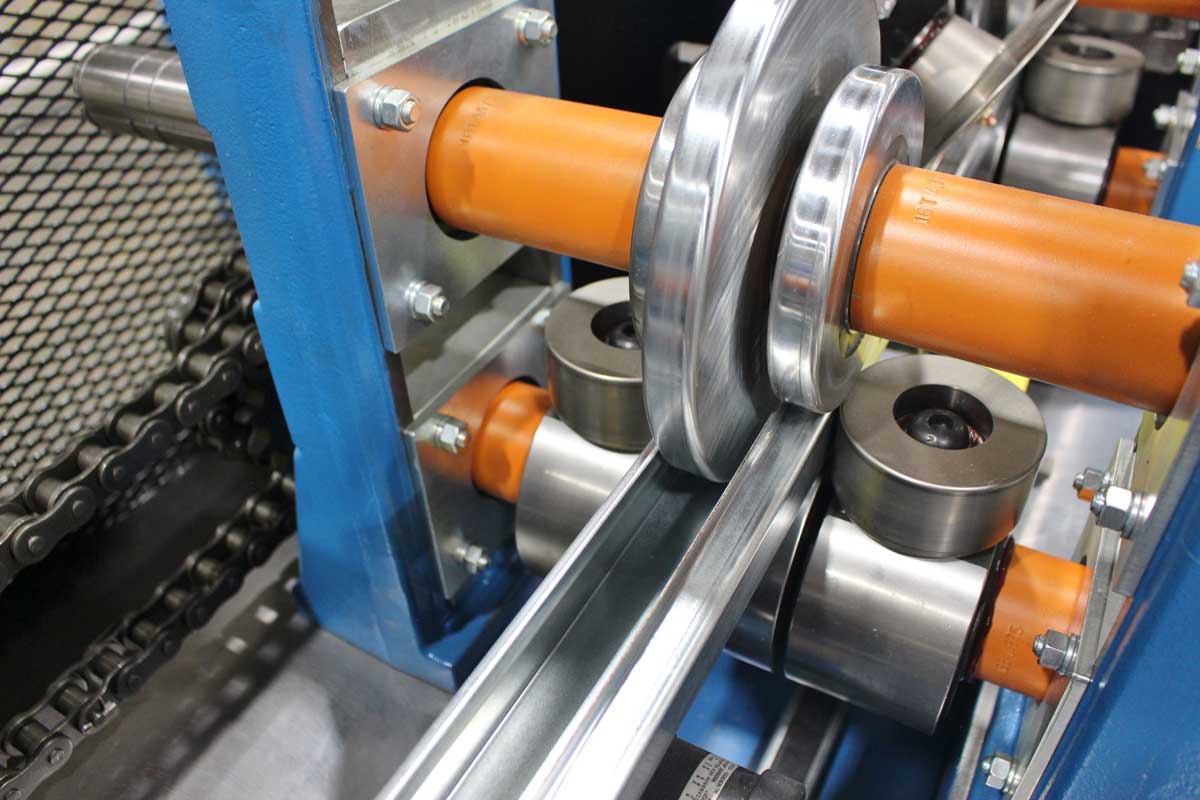
Das Rollformen führt zu Form- und Dimensionsänderungen von Stahl, die als Verformung bezeichnet werden. Beim Durchlauf durch die Walzen wird das Material gedehnt und gestaucht, wodurch sich seine Gesamtgeometrie verändert. Beim Rollformen entstehen zwei Hauptarten der Verformung: Querbiegung und seitliche Verformung. Der Prozess kann auch zu einer unerwünschten Längsverformung führen. Beim Rollformen wird das Stahlband mithilfe von Rollensätzen mehrfach gebogen. Dieser Prozess führt zu einer plastischen Verformung innerhalb des Produkts. Unter plastischer Verformung versteht man eine Veränderung, die nicht umkehrbar ist. Das Rollformen führt zu Form- und Dimensionsänderungen des Stahls, die als Verformung bezeichnet werden. Beim Durchlauf durch die Walzen wird das Material gedehnt und gestaucht, wodurch sich seine Gesamtgeometrie verändert.

Durch den Rollformprozess werden Längs- und Querverformungen verursacht, die die Ausrichtung der Körner im Stahl beeinflussen. Entlang der Walzrichtung kann es zu Korndehnung und -ausrichtung kommen, die sich auf die mechanischen Eigenschaften des Materials auswirken. Dies kann zu unerwünschten anisotropen Eigenschaften führen und das Risiko fortgeschrittener Materialschäden erhöhen.
Durch wiederholtes Biegen und Formen beim Rollformen kommt es zu einer Kaltverfestigung des Stahls. Dies bedeutet, dass das Material aufgrund der Verformung, die es erfährt, härter und fester wird. Der problematische Effekt besteht darin, dass dadurch auch die Duktilität verringert werden kann, sodass der Stahl bei zu starker Biegung anfälliger für Risse wird.
Durch ungleichmäßige Verformung und Abkühlung kann es zu Eigenspannungen im Stahl kommen. Allerdings, wie Jamie Wolenberg, Senior Manager bei der Bradbury Company, weist darauf hin, dass dies ungewöhnlich und unwahrscheinlich sei. Er gibt an, dass dies nur bei sehr aggressiven Hochgeschwindigkeitsanwendungen der Fall sein würde. Diese Belastung kann die strukturelle Integrität und Stabilität der Komponenten beeinträchtigen. Dies kann vermieden werden, indem die Parameter des Rollformprozesses, wie beispielsweise Walzendruck und Abkühlgeschwindigkeiten, richtig gesteuert werden.
Eine weitere Veränderung, die während des Rollformprozesses auftritt, ist die Oberflächenbeschaffenheit des Stahls. Aufgrund des Rollendesigns und/oder der Oberflächenbeschaffenheit der Rollen kann es beim Stahl zu Abweichungen in der Oberflächenrauheit oder Textur kommen. Um dem entgegenzuwirken, können nach dem Rollformen zusätzliche Oberflächenbehandlungen wie Beschichten oder Lackieren durchgeführt werden. Wolenberg schlägt die Verwendung von Schmiermitteln als eine weitere sehr häufige Möglichkeit vor, diese Probleme zu vermeiden, insbesondere bei nicht ästhetischen Teilen. Dadurch wird das Aussehen des Stahls verbessert und die Korrosionsbeständigkeit erhöht.
Maßgenauigkeit wird durch eine präzise Kontrolle der Abmessungen und Toleranzen der geformten Komponenten erreicht. Das Endprodukt kann durch Faktoren wie Materialeigenschaften, Walzenverschleiß und Prozessschwankungen negativ beeinflusst werden. Qualitätskontrollmaßnahmen sind unerlässlich, um sicherzustellen, dass geformte Bauteile die festgelegten Maßanforderungen erfüllen.

Stahl biegen
Beim Biegen von Stahl kann ein zu schnelles Biegen schwerwiegende unerwünschte Folgen haben. Durch schnelles Biegen kann es zu Spannungen im Stahl kommen. Dies geschieht meist an scharfen Ecken oder Bereichen mit starker Krümmung. Wenn der Stahl zu schnell gebogen wird, hat der Stahl möglicherweise nicht genügend Zeit, sich zu verformen, was zu Rissen führt. Diese Risse können sich im gesamten Material vermehren und dessen strukturelle Integrität beeinträchtigen.
Wenn Stahl zu stark gebogen wird, bleibt ihm außerdem möglicherweise nicht genügend Zeit, sich der gewählten Form anzupassen. In diesem Fall kann das Material nach Wegnahme der Biegekraft teilweise oder vollständig in seine ursprüngliche Form zurückkehren. Dies wird als Rückfederung bezeichnet und kann zu Maßungenauigkeiten und Inkonsistenzen der geformten Bauteile führen. Insbesondere bei dünnen oder unebenen Materialien kann es auch zu Verformungen kommen. Eine Verformung des Spulenstahls kann zu unerwarteten Formen und Abweichungen in den Abmessungen führen. Die Gestaltung von Formwerkzeugen und Werkzeugen kann die Rückfederung von Coilstahl beeinflussen.
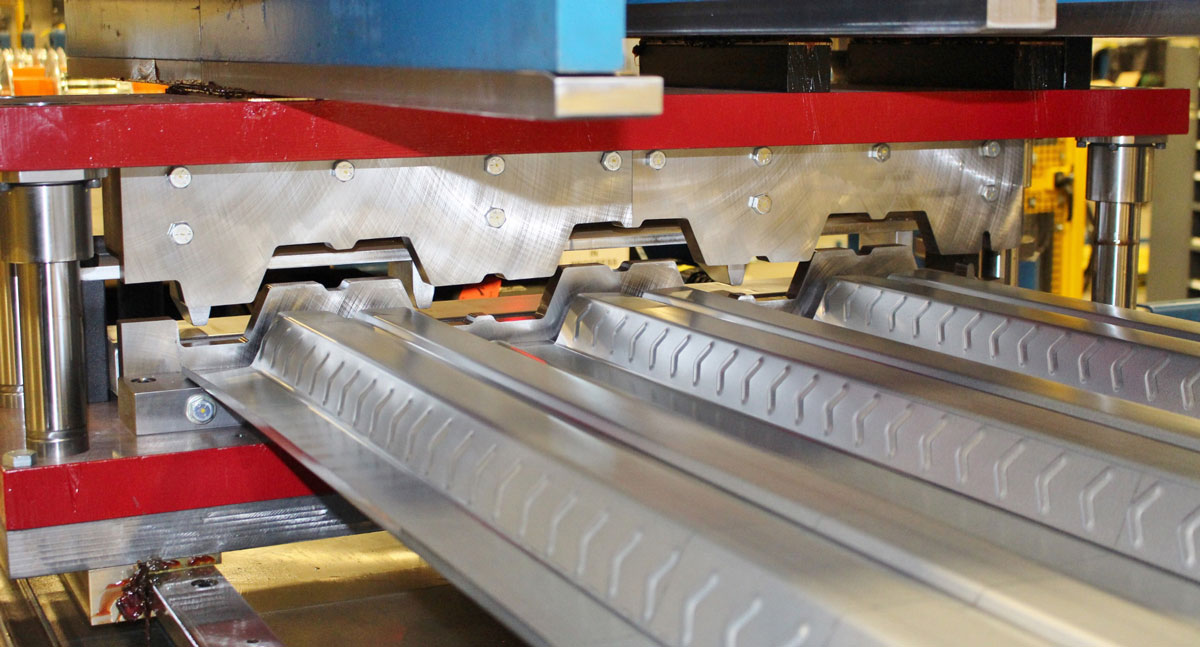
Profilierlinie für Terrassendielen von ASC Machine Tools. Mit freundlicher Genehmigung von ASC Machine Tools.
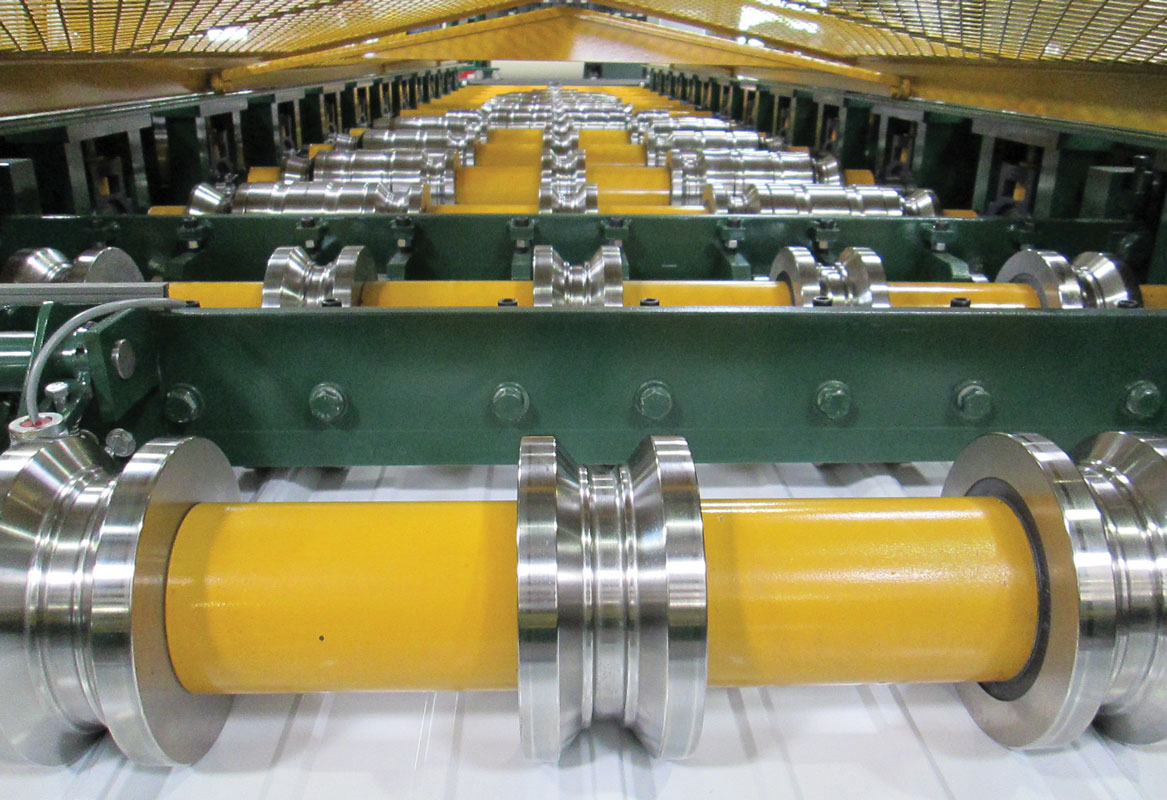
Auf dieser Metal Rollforming Systems-Maschine können mehrere Profile ausgeführt werden. Mit freundlicher Genehmigung von Acu-Form.
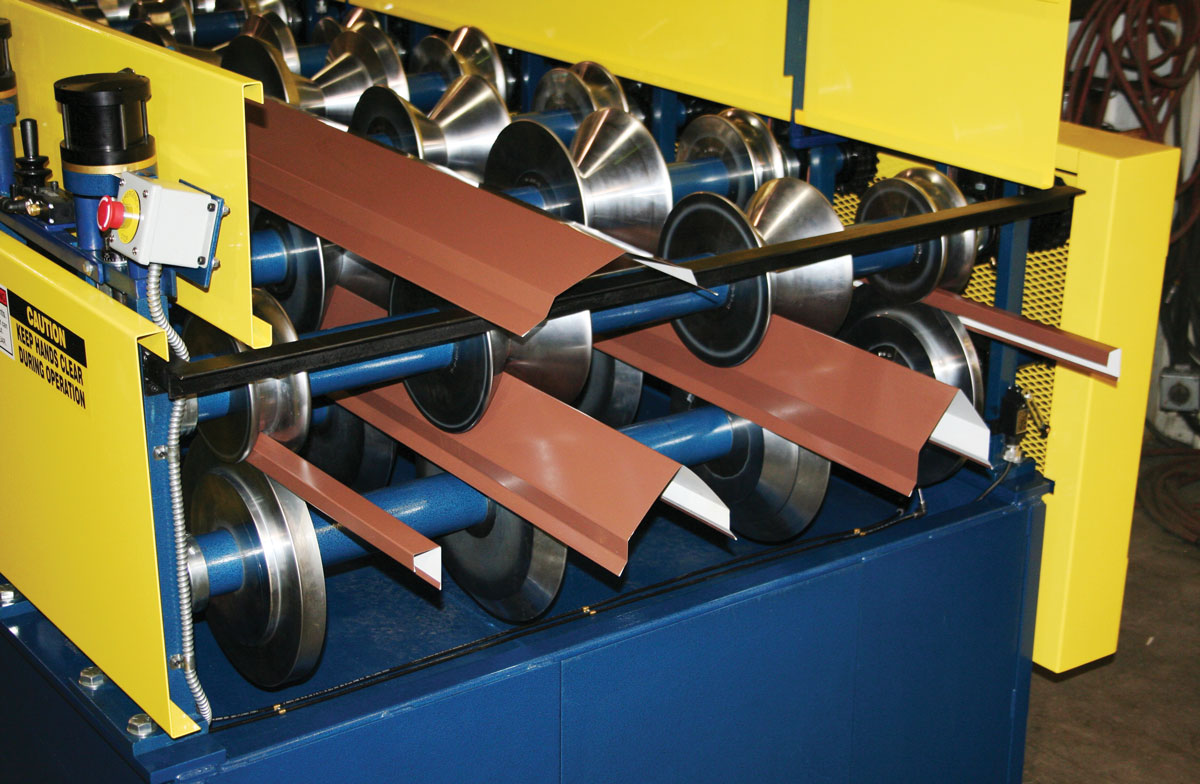
Auf dieser Metal Rollforming Systems-Maschine können mehrere Profile ausgeführt werden. Mit freundlicher Genehmigung von MRS.
Die Optimierung von Matrizenprofilen und Oberflächenbeschaffenheiten kann dazu beitragen, die Verformung zu kontrollieren und die Rückfederung zu reduzieren. Die Wahl von Spulenstahl mit den richtigen mechanischen Eigenschaften und Merkmalen kann auch dazu beitragen, Rückfederungseffekte zu mildern. Materialien mit höherer Duktilität und geringerer Streckgrenze neigen im Allgemeinen weniger zur Rückfederung.
Eine schnelle Verformung kann auch zu Materialverhärtung, Oberflächenschäden und/oder Geräteverschleiß führen. Durch die Erhöhung der Kaltverfestigungsrate wird der Stahl härter und spröder. Cole Wolford von 3GM-Stahl erklärt, dass dadurch das Material eher reißt. Zu diesen Oberflächenschäden zählen Kratzer, Abschürfungen oder Oberflächenfehler. Diese Mängel machen zusätzliche Nachbearbeitungs- oder Nachbearbeitungsprozesse erforderlich.
Nathan Libbey von Best Buy Metalle weist darauf hin, dass es zwei Arten von Artikeln gibt, die aus Rollenstahl hergestellt werden: Platten und Verkleidungen. Wenn Sie eine der beiden Optionen rollformen möchten, kann ein zu starkes oder zu schnelles Biegen des Materials dazu führen, dass die Farbe bricht oder das Metall zusätzlich beansprucht wird. Schließlich belastet der Geräteverschleiß die Biegeausrüstung, einschließlich Rollen, Matrizen und Abkantpressen. Dies kann die Lebensdauer der Geräte verkürzen und den Bedarf an notwendiger Wartung erhöhen.
Wolford erklärt außerdem, dass eine gute Möglichkeit, das Risiko von Rissen in Stahlbeschichtungen beim Profilieren zu minimieren, darin besteht, hochwertige Maschinen mit mehreren Gesenkständen zu verwenden. Auf diese Weise kann ein Hersteller die Form des Stahls in kleinen Schritten an jedem Stand ändern, während das Metall die Produktionslinie durchläuft. Libbey fügt hinzu, dass einige billigere Systeme die Anzahl der Stationen opfern, um Geld zu sparen. Letztlich sind diese Systeme zu hart für das Produkt und biegen sich grob, anstatt sich langsam zu verformen. Er schlägt weiterhin vor, die richtige Stärke und Weichheit des Metalls zu verwenden. Ein Produkt mit engen Biegungen erfordert möglicherweise ein weicheres Metall, insbesondere bei schwereren Stärken.
Libbey schlägt auch vor, über die Bremsen nachzudenken. Ziehen Sie für Säume oder andere enge Biegungen einen Biegebalken mit einer Tropfensaumoption in Betracht, die einen Radius anstelle einer harten Bremse ermöglicht. Berücksichtigen Sie beim Formen von härterem Metall immer die Geschwindigkeit.
Um Probleme zu vermeiden, die durch eine zu schnelle Verformung von Stahl entstehen, ist es wichtig, die Parameter des Biegeprozesses zu kontrollieren. Zu diesen Parametern gehören Biegegeschwindigkeit, Biegekraft und Walzwerkzeugmaterial. Die richtige Auswahl der Biegeausrüstung und -werkzeuge sowie die ordnungsgemäße Planung und Ausführung des Biegevorgangs können dazu beitragen, Schäden am Coilstahl zu vermeiden und qualitativ hochwertige geformte Komponenten sicherzustellen.
Spulenstahl zu weit gebogen
Zu starkes Biegen von Spulenstahl kann zu weiteren potenziellen Problemen führen. Zu diesen Problemen zählen Rissbildung, Rückfederung, Verformung, Materialermüdung und Oberflächenschäden.
Wolford erklärt, dass, wenn die Stahlbeschichtungen beim Rollformen oder beim Biegen des Stahls auf einer Bremse beeinträchtigt werden, das fertige Produkt möglicherweise in Zukunft Spannungen aufweist, Biegeflecken aufweist oder sogar Haftungsprobleme für die Stahlbeschichtungen verursacht. Er sagt weiterhin: Wenn die Verkleidungen oder Komponenten zu weit gebogen sind, können einige Biegungen behoben werden. Laut Libbey ist es in manchen Fällen eine Option, den betroffenen Abschnitt abzuschneiden oder abzuscheren und ihn erneut zu biegen oder für ein anderes Projekt wiederzuverwenden. Manchmal führt dies jedoch dazu, dass diese Komponente verschrottet und recycelt wird.
Wiederholtes übermäßiges Biegen kann zu Ermüdung des Stahls führen, was unter zyklischen Belastungsbedingungen zu Mikrorissen und schließlich zum Versagen führen kann. Dies wird als Materialermüdung bezeichnet und ist besonders kritisch, wenn umgeformte Bauteile dynamischer oder zyklischer Belastung ausgesetzt sind. Libbey sagt, dass das Galvalume unter der Farbe zwar einen gewissen Korrosionsschutz bietet, ein übermäßiges Biegen von Stahl jedoch die Integrität des Untergrunds, der Farbe und des gesamten Dach- oder Wandsystems beeinträchtigen kann.
Um diese durch zu starkes Biegen von Stahl verursachten Probleme zu vermeiden, ist es wichtig, die Parameter des Biegeprozesses zu kennen, einschließlich Biegeradius, Biegewinkel und Materialeigenschaften. Die Einhaltung der empfohlenen Biegegrenzen und -richtlinien sowie die richtige Auswahl der Biegeausrüstung können dazu beitragen, Schäden am Coilstahl zu vermeiden und die Produktion qualitativ hochwertiger Formteile sicherzustellen. Die Durchführung gründlicher Test- und Biegeprozesse kann dabei helfen, potenzielle Probleme zu erkennen und die Zuverlässigkeit und Haltbarkeit geformter Komponenten sicherzustellen.
Fehler beim Richten von Coils
Beim Richten des Coils entlasten die Walzen nach und nach die Spannungen horizontal und vertikal vom Band. Beim Richten von Stahl treten im Wesentlichen drei Arten von Fehlern auf. Diese Mängel sind Durchbiegung, Wölbung und Verdrehung. Beim Biegen kommt es zu Spannungen im Stahl beim Walzen im Coil, bei der Wölbung entsteht, wenn sich das Stahlband beim Abwickeln nach links oder rechts bewegt, und beim Verdrehen dreht sich das Coil wie eine Spiralnudel um die Längsachse. Eine Richtvorrichtung kümmert sich um den Walzenformer und versucht, solche Probleme zu beheben.
Die häufigsten Fehler, die zu diesen Fehlern führen, sind übermäßiger Druck auf die Innen- oder Außenseite der Werkzeuge und asymmetrische Profile. Dies kann dazu führen, dass sich der Stahl verdreht, wölbt oder durchbiegt. Um asymmetrische Profile zu vermeiden, prüfen Sie am Einlauftisch, ob das Material senkrecht zu den Rollen steht und ob der Ständer in einwandfreiem Zustand ist. Vermeiden Sie übermäßigen Druck, messen Sie das Rollformwerkzeug ohne Material und überprüfen Sie die Rollen mit einem Spiegel, um sie zwischen den einzelnen Durchgängen zu betrachten. Dadurch wird sichergestellt, dass die Rollen richtig aufeinander abgestimmt sind. Führen Sie dann den ersten Durchgang mit dem Material durch und justieren Sie die Rollen neu. Stellen Sie die Walzenabstände entsprechend der tatsächlichen Materialstärke ein, mit der Sie arbeiten.
Es ist klar, dass das Rollformen die mechanischen Eigenschaften, die Maßhaltigkeit und die Oberflächenbeschaffenheit des Coils erheblich verändert. Um die gewünschten Ergebnisse und die gewünschte Qualität zu erzielen, ist es wichtig, den Rollformprozess richtig zu verstehen und zu kontrollieren. RF
Referenzen: (Die Referenzliste bleibt in der wissenschaftlichen Zitierweise erhalten)
Cole Wolford, Vertriebsleiter 3GM Steel
Jamie Wolenberg, Senior Manager bei der Bradbury Company
Nathan Libbey, Direktor für IT und Unternehmensentwicklung bei Best Buy Metals
Mögliche Verdrehungsursachen und Abhilfemaßnahmen bei Rollformwerkzeugen. Rollen. (2010, 6. August). https://www.roll-kraft.com/technical-resources/roll-form-tooling-possible-twist-causes-and-remedies
Wen, B. (2007, 10. April). Rollformen hochfester Materialien. Die Hersteller. https://www.thefabricator.com/thefabricator/article/tubepipeproduktion/roll-forming-high-strength-materials#Material%20Deformation%20in%20Bending
Wuxi LOTOS Rollformung. (2022, 22. Oktober). ▷ häufiges Rollformproblem – Rollformanleitung ◁. Lotos: Rollformmaschine. https://lotosforming.com/common-roll-forming-problem/
Courtney Glover ist ein freiberuflicher Autor und Fotograf mit Sitz in Milwaukee, Wisconsin. Wenn Courtney ihre Talente nicht in verschiedenen Publikationen einbringt, schreibt sie Jugendliteratur unter dem Pseudonym Courtney Christine.