

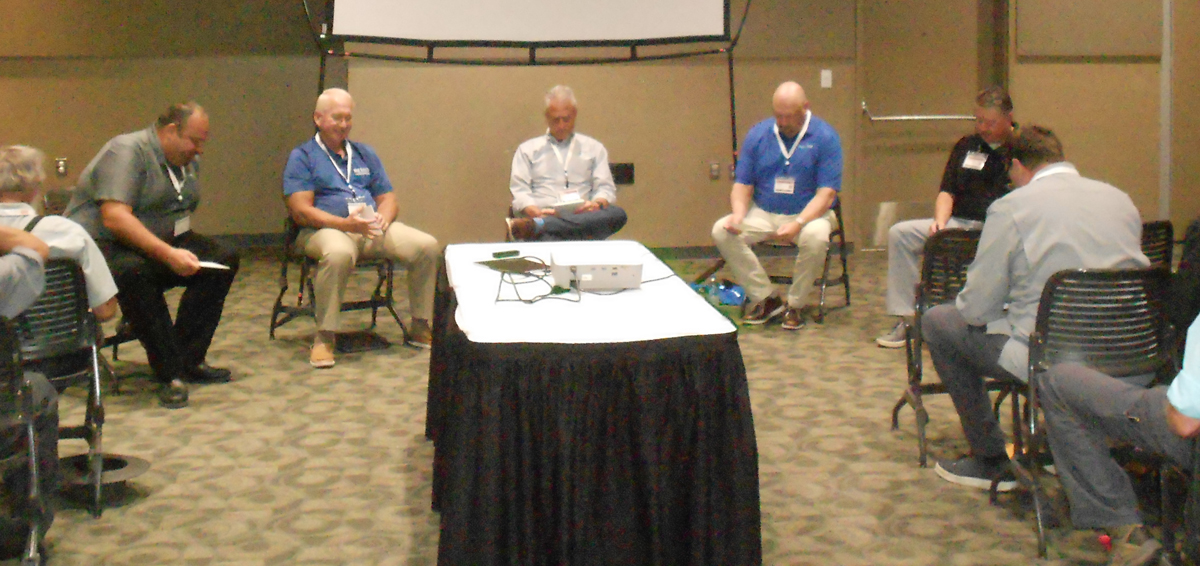
Auf der Construction Rollforming Show 2024 fand das erste Construction Rollforming Industry Panel statt. Das von Randy Chaffee, Source One Marketing, moderierte Panel 2024 umfasste Ben Schmidt, Bradbury Group; Steve Swaney, Mid South Aluminum; Bob Kula, Mill Steel; und Mike O'Hara, Levi's Building Components.
Rollforming-Magazin veröffentlichte den ersten Teil der Podiumsdiskussion in seiner letzten Ausgabe (siehe Rollforming-Magazin, Dezember 2024, S. 33-37). Dies ist eine Fortsetzung der Höhepunkte dieser Diskussion.
Die Branchen-Panelisten waren sich alle einig, dass Lieferanten neben Materialien auch eine wertvolle Informationsquelle sind. Wenn Sie erst einmal herausgefunden haben, wer Ihr Komponentenlieferant, Spulenlieferant usw. sein wird, nutzen Sie diese so oft wie möglich. „Wir möchten, dass Sie erfolgreich sind, denn es versteht sich von selbst, dass unser Erfolg auf Ihrem Erfolg beruht“, sagte Moderator Randy Chaffee.

Mike O'Hara von Levi's Building Components betonte, dass es wichtig sei, die Konkurrenz und den Markt zu verstehen. „Es geht nicht immer darum, wie man kauft. Es geht darum, wie man verkauft. Service und Qualität sind Dinge, hinter denen Sie stehen können. Es ist Ihre Marke. Es ist Ihr Geschäft. Und meiner Meinung nach geht es nicht darum, richtig einzukaufen. Es geht darum, richtig zu verkaufen.“
Randy ging etwas tiefer auf das Thema ein und erklärte, wie wichtig es ist, seine Nische zu finden und fundierte Entscheidungen zu treffen. „Es ist einfach, wenn man 20 Meilen entfernt einen wirklich erfolgreichen Nachbarn hat, der Rollformen betreibt, aber er ist schon seit 20 Jahren dort“, erklärte Randy. „Er hat ein riesiges Geschäft aufgebaut. Er hat 20 verschiedene Platten und 32 Farben und er hat all dieses Zeug.“
„Das muss man nicht haben, um wettbewerbsfähig zu sein, und das kann man auch nicht, es sei denn, man hat irgendwie unbegrenzte Mittel. Das ist unmöglich, und man wird sich gleich zu Beginn selbst verausgaben, wenn man das versucht. Was man tun muss, ist, wieder mit seiner Marke zu konkurrieren und mit dem Aufbau seiner Marke zu beginnen. Denn ich kann verstehen, dass Sie sagen würden: ‚Nun, sie haben all diese Farben und all diese Paneele, und ich muss das alles auch haben, um wettbewerbsfähig zu sein‘, aber das tun Sie nicht. Sie beginnen mit Wir koordinieren den Versand Markt."
Randy erklärt, dass sie wahrscheinlich auch am Anfang nicht alle Muster und Produkte hatten. Es kann finanziell sinnvoller sein, einige Produkte im Großhandel zu beziehen, bis Sie an dem Punkt sind, an dem es für Sie sinnvoll ist, die Profile oder andere Komponenten selbst herzustellen.
Bob Kula von Mill Steel kommentierte die Entwicklung des Rollformgeschäfts. „[Viele] Leute, die heute Rollformer haben, hatten vor fünf Jahren noch keine Rollformer. Sie kauften die Platten von irgendwem. Der Plattenlieferant hat ihnen also offensichtlich geholfen, in das Geschäft einzusteigen, sei es, indem er ihnen Spulen verkaufte oder sie an einen Befestigungsfachmann verwies. Es ist wirklich das Kumpelsystem. Machen Sie es nicht allein.“
Ben Schmidt von der Bradbury Group riet Rollformern, ihr Angebot zu begrenzen und sicherzustellen, dass das, was sie anbieten, von guter Qualität ist. „Stellen Sie sicher, dass Ihr Panel (und das kommt bei inländischen Zulieferern oder inländischen Geräte- oder Maschinenbauern nicht sehr oft vor), aber stellen Sie sicher, dass es Ihr Panel auf 40 7/8 bringt.“ Ich bin sicher, die Jungs können Ihnen sagen, dass einige der Maschinen, die vorbeikommen, furchtbar sind. Sie sagen: „Oh nein, Sie brauchen eine 41 9/16“. Nun, zumindest ist das eine gängige Übertreibung. Aber [sie werden sagen], Sie brauchen eine 42-Zoll-Maschine oder so etwas Dummes. Stellen Sie einfach diese Frage, denn alles dreht sich um den Spulenbestand.
„Und wie Sie wissen“, fuhr er fort, „kaufen Sie pfundweise und verkaufen fußweise. Einige der schlimmsten Geschichten, die ich gehört habe, sind: ‚Ben, ich brauche eine Maschine, denn die, die ich gekauft habe, hat einen 42 1/4-Zoll-Streifen.‘ Stellen Sie also diese Frage.“ Das zu managen ist sehr wichtig, denn „Sie können nicht mit einem leeren Wagen verkaufen.“
Mike erinnerte alle daran, dass es entscheidend ist, die Werkstatt effizient zu organisieren. „Wir waren alle schon in vielen Werkstätten und haben Leute herummanövrieren sehen. … Ich denke, dass es entscheidend ist, die richtigen Farben für die Zierleisten neben den Farben der Befestigungselemente oder was auch immer zu haben und die Werkstatt effizient zu gestalten.“
Randy wies darauf hin, dass das Rollformen von Platten schnell geht und das Biegen von Zierleisten vergleichsweise viel mehr Zeit in Anspruch nimmt. Da dies tatsächlich mehr Zeit in Anspruch nimmt, wurde die Frage aufgeworfen, ob es sinnvoll ist, einige Zierleisten auf Lager zu halten, da dadurch an der Biege- oder Falzmaschine Zeit für spezielle Zierleisten frei wird, die mehr Zeit in Anspruch nehmen.
Bob antwortete: „Ich glaube, die Leute haben oft zu viele Standardteile auf Lager, und dann liegt es da und verstaubt. Man sollte also beim Trimmen nicht zu weit gehen. Man sollte nicht auf einer sechsspurigen Autobahn sein, wenn man auf die Landstraße losfährt. Das ist der häufigste Fehler, und dann ist man leider aus dem Geschäft.“
Ein Zuschauer meinte, einer der größten Fehler, den er bei Neulingen im Rollforming beobachtet habe, sei, dass sie keine anderen Werkstätten besucht hätten.
„Wenn sie einen Freund oder jemanden haben, der schon seit fünf Jahren im Geschäft ist“, sagte er, „[werden Sie feststellen], dass es nur um Effizienz geht.“ Er hat Leute gesehen, die Zierleisten gebogen und sie dann alle auf die andere Seite des Gebäudes bringen mussten. „Wenn Sie die Gelegenheit haben, ein Unternehmen zu besuchen, das schon seit einigen Jahren besteht, haben sie diese Effizienz bereits im Griff. Sie müssen es einfach kopieren, und wenn Sie einen Freund haben, lassen sie Sie das machen. Ich weiß, dass manche Leute sehr geheimnisvoll sind. Ich könnte ein paar Leute aufzählen, aber es geht nur um diese Effizienz.
„Ich habe Leute gesehen, bei denen sie später sogar den Rollformer verschieben mussten, weil sie keine 40-Fuß-Platte herstellen konnten“, fuhr er fort. „Sie dachten nicht, dass sie eine 40-Fuß-Platte brauchen würden. Jetzt wollen sie etwas Längeres herstellen.“
Steve Swaney von Mid South Aluminum fügte hinzu: „Wir können diese Kontakte normalerweise für Sie herstellen. Es muss nicht unbedingt jemand in Ihrer Nähe sein, der seine Geheimnisse und Erfolge absichtlich nicht teilen möchte. Aber auf regionaler Ebene, wenn es sich um einen Ort handelt, wo Sie vielleicht Familie haben, die Sie besuchen oder so, können wir normalerweise jemanden in einer Gegend finden, zu dem Sie kommen können.“
Mit Blick auf die Zukunft erörterten die Diskussionsteilnehmer die Wachstumsbereiche und die Bereiche, in denen beim Rollformen ein weiteres Wachstum erwartet wird.
Bob sagte: „Bretter und Latten sind das Größte und natürlich die Holzmaserung. Stehfalz wird im Wohnbereich weiterhin beliebt sein.“
„Wer weiß, was die neue Innovation sein wird. Ich weiß es zum jetzigen Zeitpunkt wirklich nicht“, fügte er kichernd hinzu.
Ben sagte, es hänge davon ab, in welchem Teil des Landes man sich befinde. Er lebt in Zentralkansas und sagte, in seiner Gegend gebe es „wahrscheinlich weniger als zehn Metalldächer. Alles, was Asphalt in Stahl umwandelt“, sei also eine Chance. In Anbetracht der Nachhaltigkeit der Dachmaterialien sei Stahl unendlich oft recycelbar, während „Asphalt Mülldeponien füllt“.
Darüber hinaus meinte Ben, dass „die Solarenergie noch einen weiten Weg vor sich hat. Ich glaube, dass die Solarenergie noch auf uns zukommt. Wenn wir alle unsere Stromrechnungen betrachten, werden wir feststellen, dass der Strom jeden Tag mehr kostet. Auch in dieser Hinsicht sehen wir einen Aufschwung.“
Von dort aus drehte sich die Diskussion um die besten Lagerungs- und Handhabungspraktiken für Spulen, Platten und Komponenten.
Steve sagte: „Bei vielen Rollformer-Anlagen, die ich besichtige, schaudert es mich ein wenig, wenn ich daran denke, wie mit den Spulen umgegangen wird, nachdem sie von den Paletten genommen wurden.
„Ich meine, wir unternehmen als Lieferkette große Anstrengungen, um mit unseren verschiedenen Verarbeitern zusammenzuarbeiten, um Ihnen ein zu 100 % verwendbares Produkt zu liefern und es zu schützen. Und dann nehmen Sie normalerweise einen Teil und legen ihn hin oder versuchen, ihn neu zu palettieren. Aber wir sehen, dass sie beim Transport oft beschädigt werden. Sie legen sie auf einen Kies- oder Betonboden. Wenn nichts anderes hilft, kaufen Sie Teppichreste oder hochdichten Schaumstoff. Legen Sie diese Spulenteile auf etwas, das sie schützt, damit keine Dellen entstehen. Gehen Sie vorsichtig damit um, egal ob mit einem Kran oder Gabelstapler, damit Sie die Kanten nicht beschädigen“, fuhr er fort.
Ben sprach einige bewährte Vorgehensweisen aus Sicht der Ausrüstung an: Wenn Sie dieses Bündel [Platten] mit einem Gabelstapler abladen oder aufnehmen möchten, überlegen Sie, wo Sie die Überlappungskante platzieren möchten, ob Sie sie auf der Bedienerseite oder auf der Antriebsseite haben möchten. „Darüber gibt es unterschiedliche Ansichten“, sagte er. „Erstens ist sie häufig auf der Bedienerseite, sodass der Bediener die Überlappung sehen kann. Der Nachteil dabei ist, dass Sie, wenn Sie mit einem Gabelstapler kommen, die Platten anheben und dabei möglicherweise die Überlappung beschädigen. Manche Leute bevorzugen es daher auf der anderen Seite.“
Ein weiteres Problem ist das Durchhängen der Spulen oder das Verziehen der Spulen. „Das liegt einfach in der Natur der Sache. Sie wechseln täglich 15, 20, 50 Spulen. Bis das Ding aufgebraucht ist, können Sie etwas ganz Einfaches tun, wie z. B. Halterungen aus Holz oder Stahl zu bauen, damit Sie die Spule von unten anheben können.“
„Oder Sie können zu Caldwell gehen und eine echte Coilöse kaufen, anstatt mit Ihrem Gabelstapler und Ihrer Zange dorthin zu fahren, um es [mithilfe der Öse] aufzuheben.“
„Was die Herstellung der Platte angeht“, fuhr er fort, „so ist aus Sicht der Rollformung alles hilfreich, was wir tun können, um die Falldistanz der Platte beim Verlassen des Rollformers zu verringern.
„Das ist aus zwei Gründen wichtig. Erstens: Wenn Sie es nachträglich schneiden, kommt es heraus, stoppt und schert, wirkt diese Kraft auf die Platte.“
Zur Veranschaulichung: Stellen Sie sich eine 30 Fuß lange Platte vor, die aus einem Rollformer kommt und versucht, herunterzufallen, bevor sie geschnitten wird. Wenn die Schere herunterkommt, wird der Schnitt nicht so sauber sein, wie wenn die Platte gerade und eben wäre. „Dann entsteht manchmal ein hässlicher Grat.“
„Das andere große Problem ist, dass es herauskommt und Sie eine Endverbreiterung haben werden. Dann werden Sie also mehr (wie manche es nennen) eine Fischmaulüberlappung haben. Es wird geöffnet, es wird nicht eng sein.
„Und dann gibt es noch das andere Problem: Wenn es so weit nach unten fällt, neigt es dazu, ein wenig aufzuschwimmen, und dann besteht die Gefahr, dass es beschädigt wird.
Wenn Sie scheren und es vor oder nach der Formgebung auf Länge schneiden, sollte der Grat nach oben zeigen. „Der Grund dafür ist, dass die meisten Leute die Platten gleiten lassen. Immer wenn eine Platte herauskommt, gleiten Sie übereinander. Wenn Ihre Schere unten ist und Ihre Klinge ein wenig stumpf wird, kratzen Sie das Stück ganz durch, denn egal, welche Maschine Sie verwenden, Sie werden dort einen Grat irgendeiner Art haben.
„Wenn Sie also den Grat nach oben ziehen können, wird Sie der kleine Kratzer auf der Unterseite nicht umbringen.
„Und das Letzte, was ich Ihnen wahrscheinlich erzählen würde, wäre die Verkleidung. Straßenausschlag ist eine echte Sache; Handhabung ist eine echte Sache. Bringen Sie Folie auf Ihrer Verkleidung an. Wenn Sie Ihre Verkleidung rollformen oder falten, wird sie sicher auf die Baustelle gelangen, denn die Verkleidung ist Ihr Gebäude.“
Da das erste Construction Rollforming Industry Panel ein gut besuchter Erfolg war, ist geplant, während der Show 2025 eine weitere Diskussionsveranstaltung einzuplanen. Die Construction Rollforming Show 2025 ist für den 1. und 2. Oktober im Dayton Convention Center in Dayton, Ohio, geplant. Wenn Sie spezifische Fragen haben, senden Sie diese per Post oder E-Mail an Rollforming Magazine, ATTN: Karen Knapstein, PO Box 255, Iola WI 54945 oder per E-Mail an [E-Mail geschützt] . RF