

Publicado originalmente como: Novedades en maquinaria: Actualizaciones recientes de equipos de fabricantes de maquinaria
¿Tienes un producto nuevo?
Llama a Karen, la editora, para hablar sobre cómo podemos ayudarte a difundir tu mensaje: 715-952-1633 o envía un correo electrónico.
Los equipos de conformado por rodillos siguen evolucionando a medida que los fabricantes buscan maneras de aumentar la producción, mejorar la uniformidad y optimizar la eficiencia de sus operaciones. La automatización, la mayor velocidad de producción, una mayor flexibilidad de perfiles y los sistemas de control más inteligentes son algunos de los avances que dan forma a los equipos actuales.
Para esta actualización sobre equipos, la revista Rollforming Magazine solicitó a varios fabricantes que destacaran algunos de los cambios que han implementado en los últimos años. Sus respuestas abarcan desde mejoras relativamente sencillas que resuelven desafíos cotidianos de producción hasta importantes avances en automatización y diseño de maquinaria.
A continuación, presentamos algunos de los últimos avances y los desafíos de producción que están diseñados para abordar.
Equipo Acu-Form
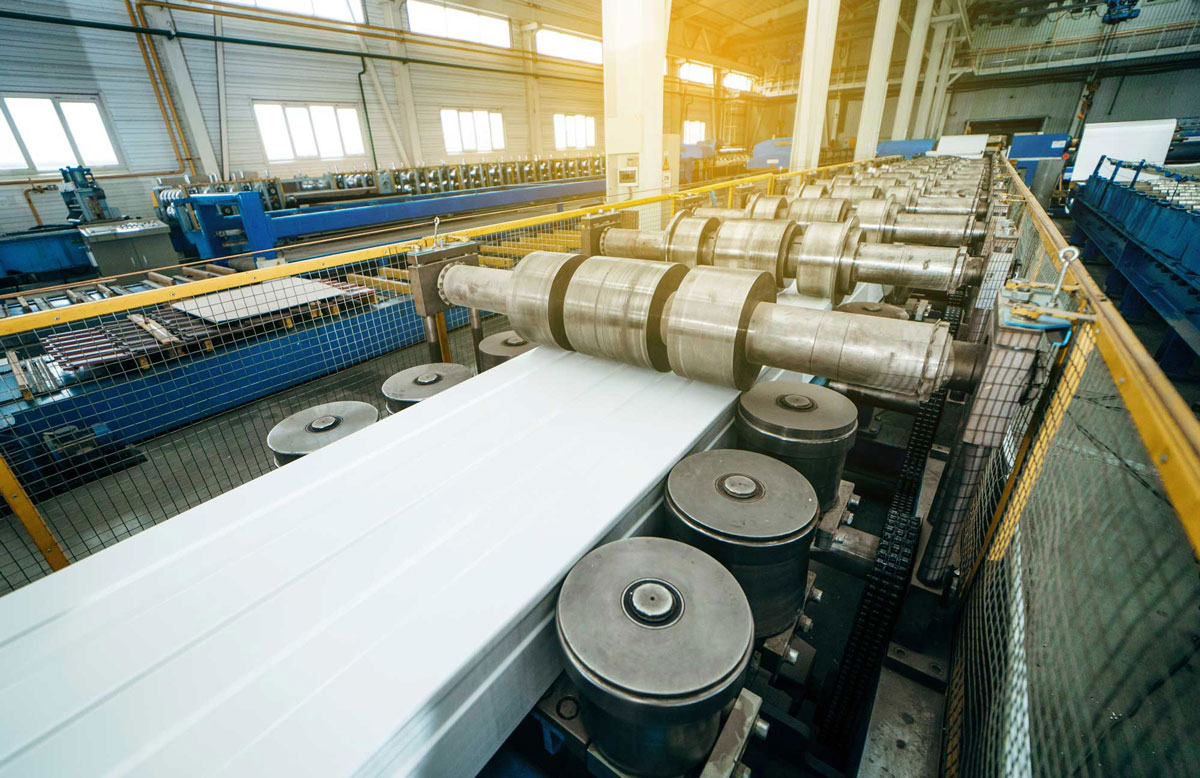
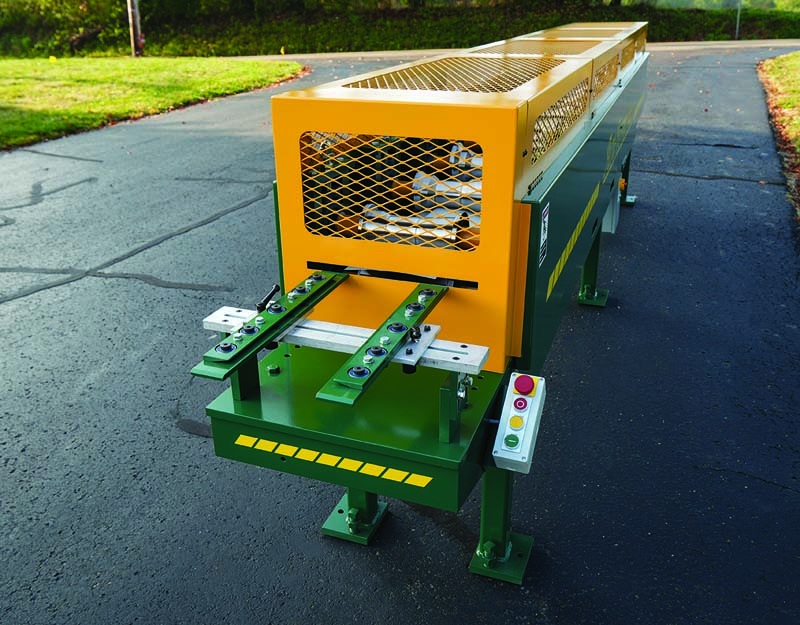
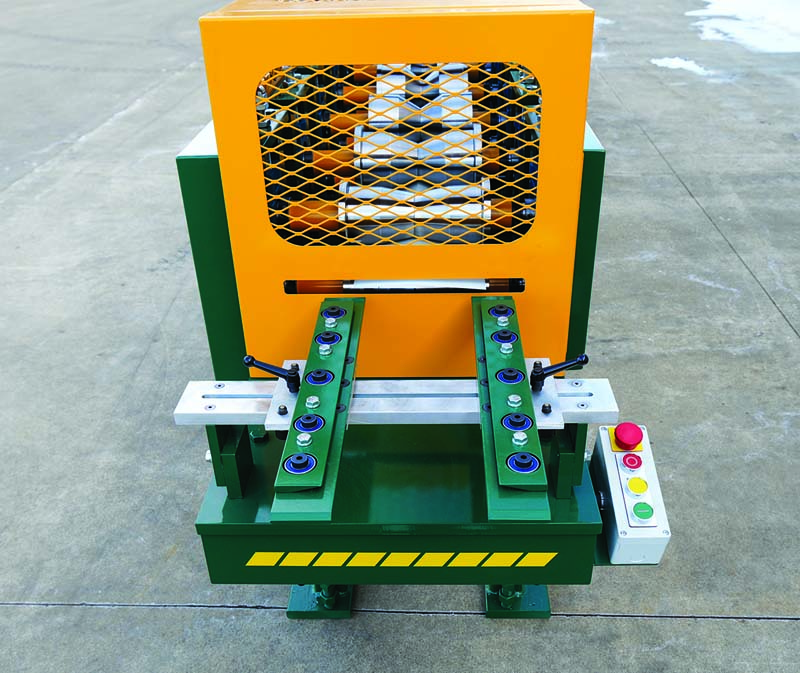
El equipo de Acu-Form diseñó una nueva guía de entrada que permite a los clientes introducir las piezas en la perfiladora de forma recta, siempre. Anteriormente, las piezas podían introducirse descentradas, lo que podía causar problemas en los componentes terminados.
Ahora, incluso si la pieza no está cortada en ángulo recto, se puede introducir en la máquina de forma precisa. (En la imagen se muestra la perfiladora de recortes Acu-Form F y J).
Máquinas herramientas ASC
ASC Machine Tools ha mejorado la producción de correas de alta velocidad.
La empresa informa: Durante décadas, el foso para bobinas se ha considerado una parte necesaria del conformado de correas de alta velocidad. A medida que aumentaba la velocidad de producción de correas y los sistemas de punzonado accionados por servomotores se volvían más sofisticados, los fabricantes aceptaron una limitación fundamental: para operar una línea de correas de alta velocidad, se necesitaba un foso profundo en la planta de la fábrica.
ASC Machine Tools puso en tela de juicio esa suposición. El resultado es el Lightning Uncoiler™, un desenrollador eléctrico con servocontrol desarrollado específicamente para eliminar la necesidad de un foso de bobinado tradicional, manteniendo al mismo tiempo la velocidad, la precisión y la capacidad de respuesta requeridas para la producción moderna de correas.
El desafío en la producción de correas de alta velocidad comienza en la parte inicial de la línea. Las líneas modernas de correas pueden requerir que el material acelere, desacelere y se detenga rápidamente a medida que el sistema de punzonado posiciona el acero para cada patrón de orificios. Los sistemas tradicionales de alta velocidad suelen utilizar un desenrollador de freno de arrastre accionado hidráulicamente con un sistema de frenado neumático. Si bien esta tecnología ha demostrado ser confiable durante décadas, una bobina de acero grande tiene una inercia rotacional significativa. Cuando el sistema de alimentación de punzonado acelera repentinamente, la torre de rodillos de alimentación que extrae el material del desenrollador de freno de arrastre no puede acelerar al mismo ritmo.
La solución tradicional consistía en crear un amplio bucle de material entre el desenrollador con la torre de rodillos de alimentación y el sistema de punzonado. Este bucle actuaba como amortiguador, permitiendo que el sistema de punzonado cambiara de velocidad rápidamente sin transferir todas esas fuerzas directamente al extremo frontal de manipulación de la bobina. La forma más sencilla de crear dicho bucle era ubicarlo en el suelo. El foso de bobinas se convirtió en la solución a un problema derivado de las limitaciones de la manipulación convencional de bobinas.
Los ingenieros de ASC se preguntaron: ¿Qué pasaría si elimináramos por completo la necesidad del foso? Esa pregunta cambió el enfoque del extremo frontal de la línea de correas.
ASC desarrolló el desenrollador eléctrico Lightning Uncoiler™ como un sistema activo de alimentación de material, en lugar de un simple desenrollador con freno de arrastre. El Lightning Uncoiler utiliza un servomotor eléctrico para acelerar y desacelerar activamente la bobina. En conjunto con la torre de rodillos de alimentación servoaccionada de ASC, el sistema sincroniza el movimiento de la bobina con la demanda de material del sistema de punzonado.
En lugar de permitir que la bobina reaccione al sistema de alimentación, el desenrollador Lightning participa activamente en el control del material. Cuando la torre de rodillos de alimentación acelera, el desenrollador Lightning responde. Cuando se detiene el ciclo de punzonado, el desenrollador Lightning y la torre de rodillos de alimentación desaceleran rápidamente. El control por bucle láser, la medición del diámetro de la bobina en tiempo real y el software de control patentado de ASC trabajan conjuntamente para coordinar el sistema y minimizar los efectos de la inercia de la bobina.
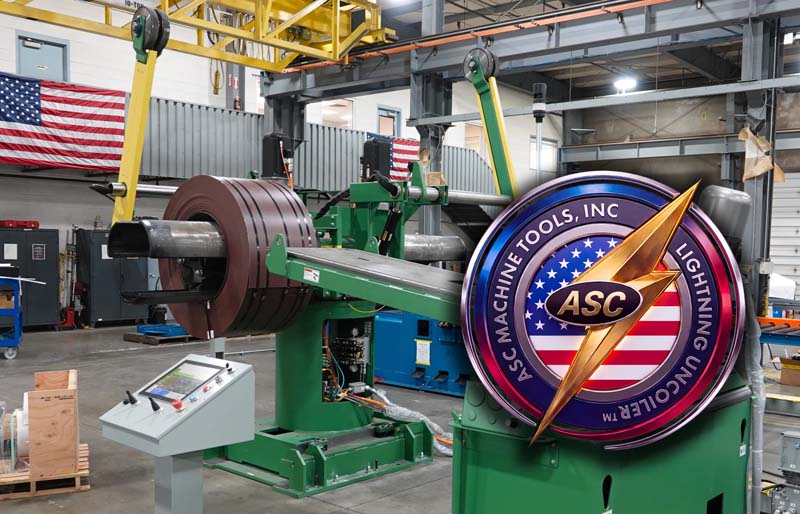
El resultado es un enfoque fundamentalmente diferente para la producción de correas de alta velocidad: sin fosas, sin concesiones.
El desenrollador Lightning permite que las líneas de correas de alta velocidad funcionen sin la tradicional fosa de bobinado de 8 a 10 metros de profundidad. Este cambio ofrece ventajas que van mucho más allá de eliminar la excavación.
1) Un entorno de producción más seguro
Un foso profundo en el suelo representa un peligro físico evidente en una planta de fabricación. Si bien las barandillas, las cubiertas y otras medidas de seguridad pueden reducir el riesgo, el foso permanece como una abertura permanente en la planta. Eliminar el foso elimina este peligro del entorno de producción y también puede reducir las preocupaciones asociadas con los espacios confinados y las condiciones atmosféricas potencialmente peligrosas.
2) Simplificación de la instalación
Un foso para correas tradicional puede requerir importantes obras de construcción, incluyendo excavación, hormigonado, refuerzo, impermeabilización, drenaje y sistemas de bombeo. Estos requisitos se vuelven particularmente complejos en instalaciones con niveles freáticos elevados o suelos de difícil acceso. Con un sistema sin foso, el equipo se puede instalar directamente en la planta de producción, eliminando gran parte de la construcción especializada asociada a un foso profundo para bobinas. Esto se traduce en menos obras, menos complicaciones y mayor flexibilidad a la hora de planificar una nueva planta de producción.
3) Mayor libertad en el diseño de la fábrica
Un foso de hormigón es permanente. Una vez instalado, la ubicación de la línea de producción queda prácticamente definida. El Lightning Uncoiler™ cambia esta situación. Al eliminar el foso, los fabricantes tienen mayor libertad para planificar la distribución de su fábrica y más flexibilidad cuando sea necesario reubicar equipos o modificar las instalaciones en el futuro.
El grupo Bradbury
El Grupo Bradbury informa de las siguientes actualizaciones recientes de la maquinaria:
Bengala automática Bradbury
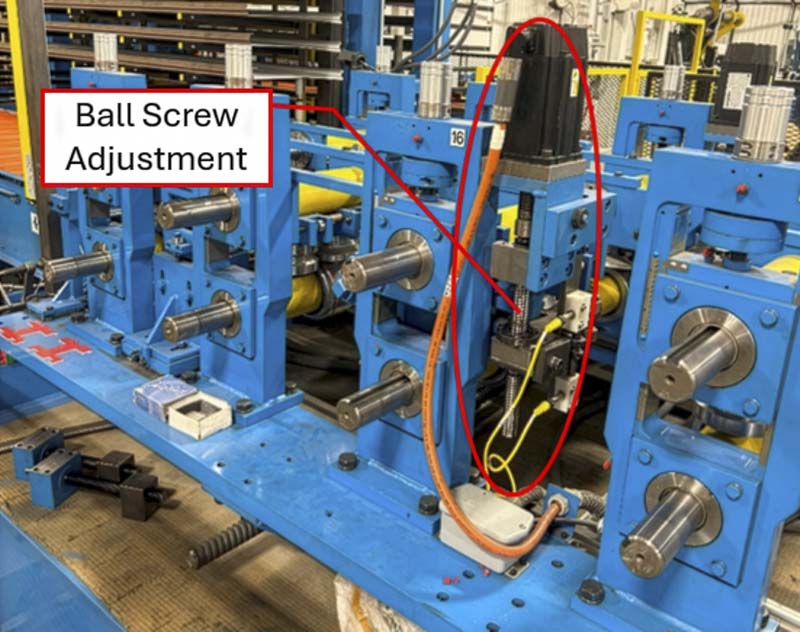
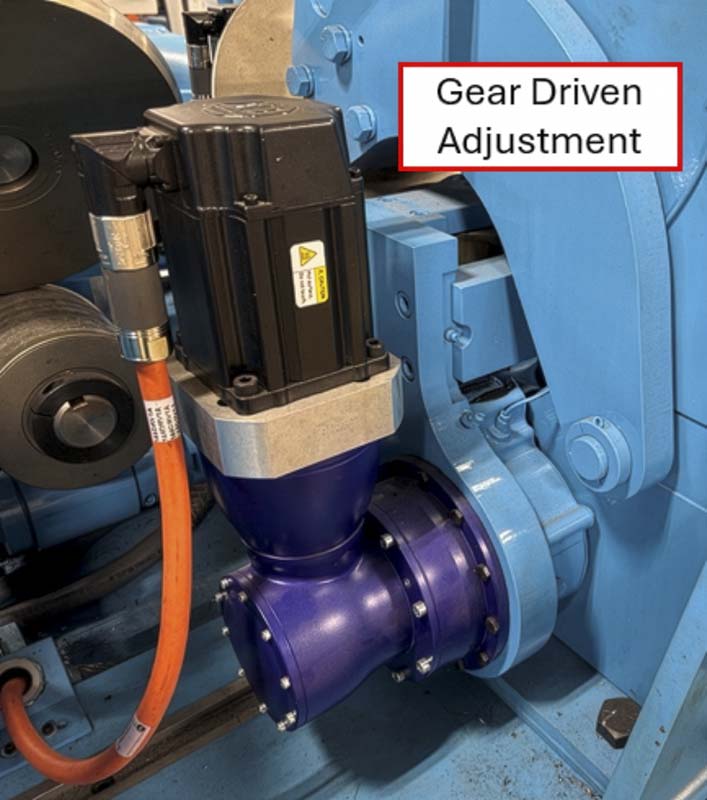
En los últimos cinco años, Bradbury ha mejorado su sistema de ajuste de abocardado automático, pasando de un husillo tradicional a un sistema de ajuste accionado por husillo de bolas o engranajes. Esto permite realizar ajustes de abocardado automáticos con mayor rapidez, reduciendo el tiempo de ajuste durante la producción y permitiendo que la perfiladora opere a mayor velocidad. Este desarrollo se impulsó principalmente por la demanda de los clientes de aumentar las tasas de producción manteniendo las ventajas del ajuste automatizado. Al mejorar la velocidad y la capacidad de respuesta del sistema de abocardado automático, los fabricantes pueden lograr una mayor productividad manteniendo resultados de conformado uniformes.
Vectorización de par®
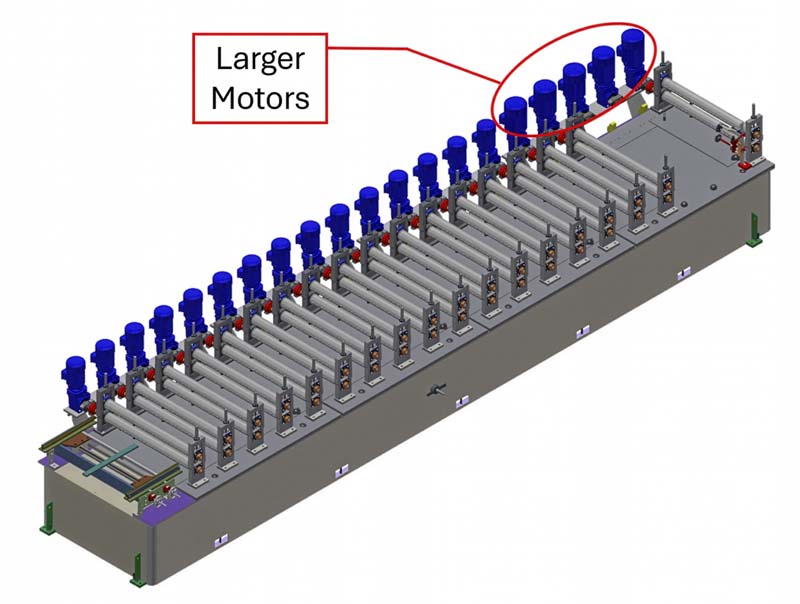
Bradbury lleva varios años utilizando la tecnología Torque Vectoring®, empleando múltiples motores para accionar pasadas de conformado individuales o pequeños grupos de pasadas, en lugar de depender de un único motor para toda la perfiladora. Tradicionalmente, todos estos motores eran del mismo tamaño. Más recientemente, Bradbury ha perfeccionado el sistema ajustando el tamaño del motor a los requisitos de potencia de cada pasada de conformado: utilizando motores más grandes donde se requiere mayor potencia y motores más pequeños para las pasadas menos exigentes.
Este enfoque conserva todas las ventajas de la tecnología Torque Vectoring® a la vez que optimiza el sistema de accionamiento para la aplicación. Al dimensionar adecuadamente cada motor, los clientes pueden beneficiarse de un menor coste inicial de la máquina, así como de una menor demanda de energía durante el funcionamiento.
Sistemas de perfilado de metales
Metal Rollforming Systems informa que una de las áreas de mayor desarrollo en los últimos cinco años ha sido la ampliación de la gama de perfiles que los clientes pueden producir, al tiempo que mejora la productividad de los propios equipos. La plataforma Titan de la compañía se puede configurar para perfiles con fijación pasante y oculta, incluyendo AG Panel, R Panel, corrugado, Board and Batten, Quad Rib, soffit y la mayoría de los perfiles estándar de la industria con sistema de cierre a presión.
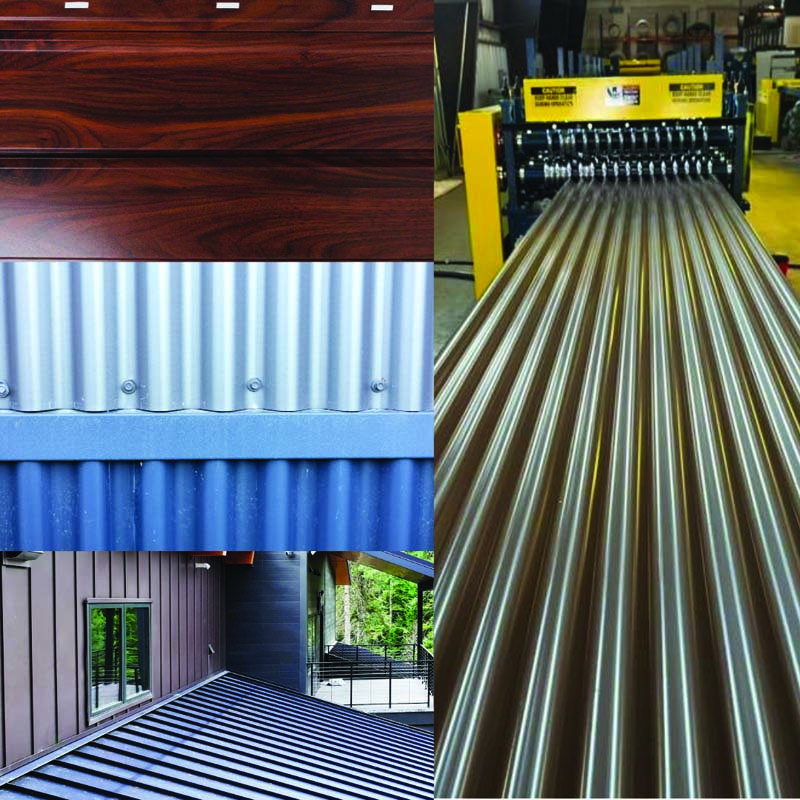
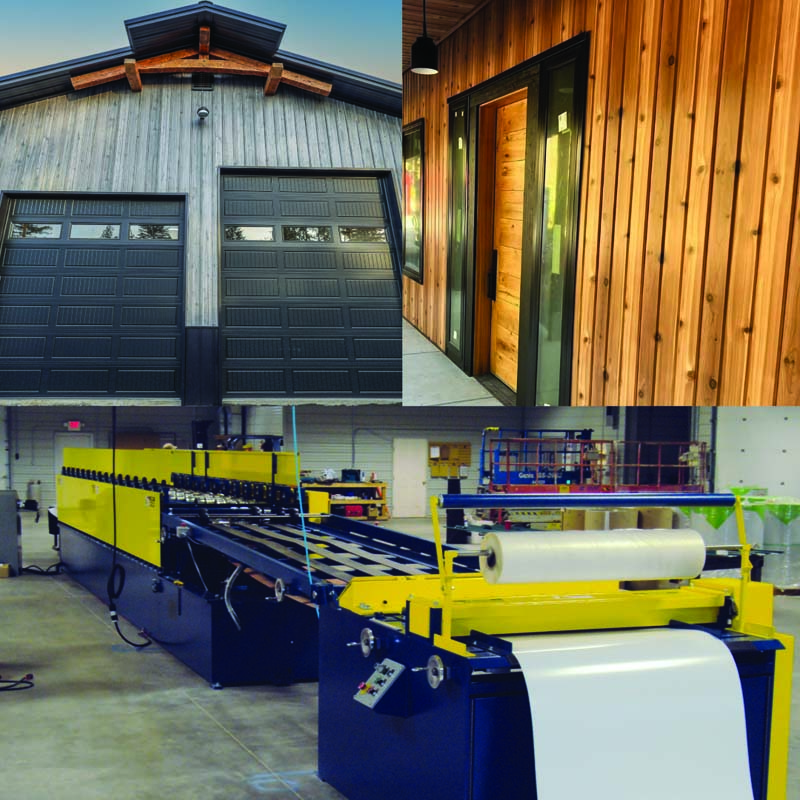
La empresa afirma: “Estamos viendo una creciente demanda de perfiles arquitectónicos con fijación pasante, como Board and Batten y Quad Rib, que ofrecen a los fabricantes una apariencia más distintiva al tiempo que mantienen los menores costos de fabricación, manipulación e instalación de los productos con fijación visible. En cuanto a la fijación oculta, hemos ampliado nuestras capacidades de cierre a presión en planta, incluyendo la capacidad de conformar material de grado 80 de calibre 29 mediante avances en el diseño de herramientas, junto con el entallado de nervaduras integrado opcional que reemplaza el entallado manual, que consume mucho tiempo, con una característica de conformado a máquina más precisa y repetible. Nuestros sistemas de cierre a presión en planta están diseñados para complementar, no para reemplazar, las perfiladoras portátiles: las máquinas portátiles siguen siendo valiosas para la producción en obra y paneles muy largos, mientras que un sistema en planta diseñado específicamente puede producir la mayoría de los pedidos de taller más rápido, más económico y con tolerancias más estrictas y una calidad de panel terminado más consistente. Al mismo tiempo, la plataforma Titan ha evolucionado hacia un sistema de producción mucho más automatizado y de mayor rendimiento, con alimentación accionada por servomotores, velocidades de línea de hasta 275 pies por minuto, aproximadamente un 50% más Mayor rendimiento en configuraciones aplicables, desenrollado motorizado de doble cabezal para cambios de bobina más rápidos y un controlador de pantalla táctil multilote con integración API a software específico del sector, como Paradigm. En conjunto, estos avances están diseñados para ayudar a los clientes a ofrecer una gama de productos más amplia, a la vez que producen más metros terminados por hora de trabajo.
Maquinaria SWI
SWI Machinery informa que la automatización es un tema de gran relevancia y actualidad. “Podemos automatizar un solo proceso o una línea completa para aquellas empresas que buscan llevar su capacidad de producción al siguiente nivel.
“No somos los primeros en introducir la automatización en los fabricantes de chapa metálica. Sin embargo, hemos logrado avances significativos en controles, mecánica y conectividad para eliminar las complicaciones que se observan en otras soluciones.”
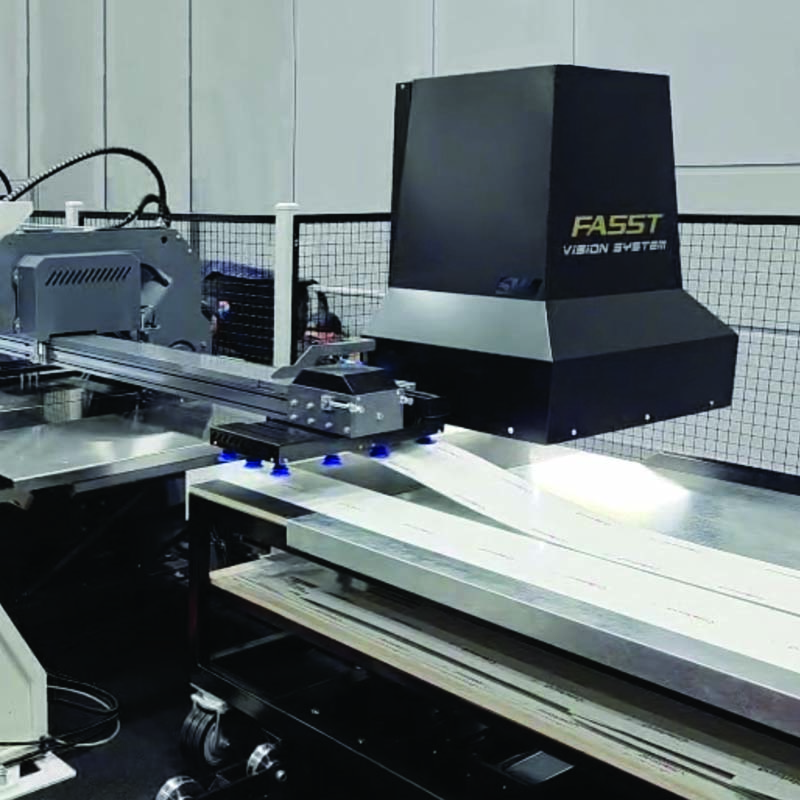
El desarrollo más reciente de la compañía es el sistema FASST, cuyas siglas significan Mesa de Desplazamiento Lateral Totalmente Automatizada y que combina una plataforma con ruedas, una estación de acoplamiento y un sistema de cámara para trasladar de forma fácil y segura las piezas en bruto desde una operación de corte longitudinal a una plegadora dúplex.
El sistema de visión FASST escanea automáticamente los códigos de barras de las piezas y las alimenta al cargador lateral.
Cuando se le pidió que explicara los desafíos específicos que aborda el sistema, la empresa comentó: “La automatización en general conlleva numerosos desafíos. En el sistema FASST en particular, el mayor obstáculo fue lograr que la cámara reconociera todas las piezas sobre la mesa y supiera en qué orden cargarlas en la carpeta. Dado que desarrollamos nuestro propio software internamente, nuestro equipo pudo superar este desafío”.
“En definitiva, ahora contamos con una solución en nuestro arsenal de automatización para recoger, mover y cargar piezas en bruto procedentes de múltiples procesos de corte longitudinal en una operación de plegado.”
SWI explica además este nuevo desarrollo: “La fuerza motriz de nuestros equipos de ingeniería y desarrollo de productos es, y siempre ha sido, que nuestros clientes buscan una mayor eficiencia y un mayor rendimiento, a menudo limitando la intervención del operario y/o aumentando la seguridad. Nuestras soluciones de automatización abordan directamente los objetivos de nuestros clientes, lo que en última instancia les proporciona una ventaja competitiva tangible”.
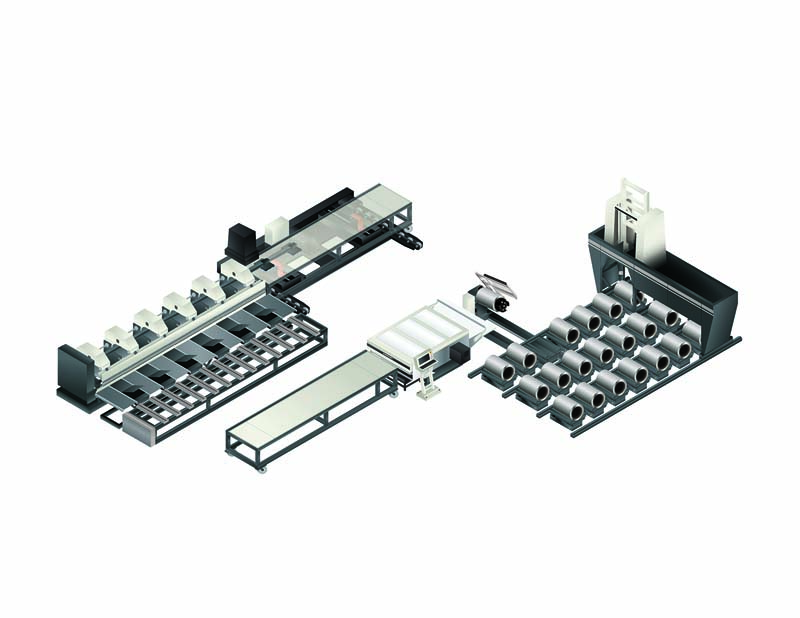
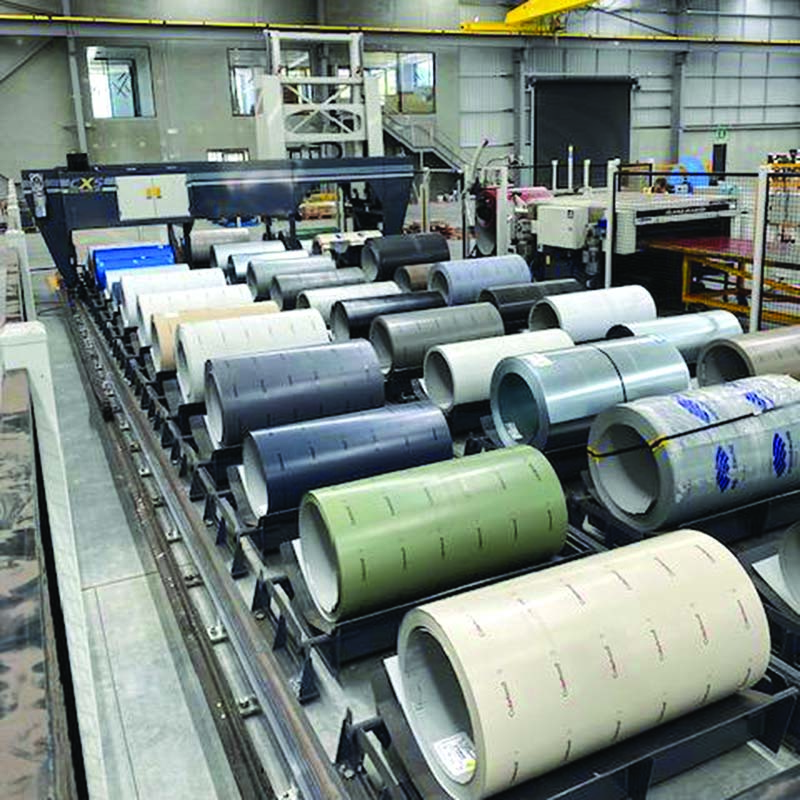
La automatización también se aplica al almacenamiento de bobinas: “La manipulación de bobinas es otra parte de la producción que estamos automatizando con nuestra planta de bobinas CX5. Originalmente se desarrolló para cargar bobinas en cortadoras SWI, pero ahora puede alimentar automáticamente las bobinas a las perfiladoras.
“Las nuevas líneas que estamos instalando incorporan Dripstop y pueden operar dos líneas de corte longitudinal y dos perfiladoras simultáneamente. Si a esto le sumamos el sistema de visión FASST en nuestras plegadoras dúplex, podemos automatizar la mayor parte del taller.”
La empresa añade que todas sus máquinas pueden diagnosticarse de forma remota, lo que permite solucionar rápidamente diversos problemas. Además, cuenta con técnicos de servicio en todo Estados Unidos para mantenimiento, repuestos y capacitación, brindando soporte mucho después de la instalación.
A medida que la tecnología continúa avanzando, las mejoras más valiosas pueden ser aquellas que aborden los desafíos cotidianos a los que se enfrentan los operarios de perfilado: hacer pasar el material por la línea de manera eficiente, producir componentes uniformes y aprovechar al máximo la mano de obra y el espacio disponible.
No se pierda las próximas ediciones de la revista Rollforming Magazine para leer más artículos sobre "actualizaciones de equipos" como este.