

Ursprünglich veröffentlicht unter dem Titel: Maschinenentwicklungen: Aktuelle Geräte-Updates von Maschinenherstellern
Haben Sie ein neues Produkt?
Rufen Sie Karen, die Redakteurin, an, um zu besprechen, wie wir Ihnen bei der Verbreitung Ihrer Botschaft helfen können: 715-952-1633 oder E-Mail
Die Anlagen zur Profilwalztechnik entwickeln sich stetig weiter, da Hersteller nach Möglichkeiten suchen, die Produktion zu steigern, die Konsistenz zu verbessern und ihre Abläufe effizienter zu gestalten. Automatisierung, höhere Produktionsgeschwindigkeiten, größere Profilflexibilität und intelligentere Steuerungssysteme gehören zu den Entwicklungen, die die heutigen Anlagen prägen.
Für dieses Geräte-Update bat das Rollforming Magazine mehrere Hersteller, einige der Änderungen hervorzuheben, die sie in den letzten Jahren vorgenommen haben. Ihre Antworten reichen von relativ einfachen Verbesserungen, die alltägliche Produktionsherausforderungen lösen, bis hin zu bedeutenden Fortschritten in der Automatisierung und im Maschinendesign.
Hier ein Überblick über einige der neuesten Entwicklungen – und die Produktionsherausforderungen, die sie bewältigen sollen.
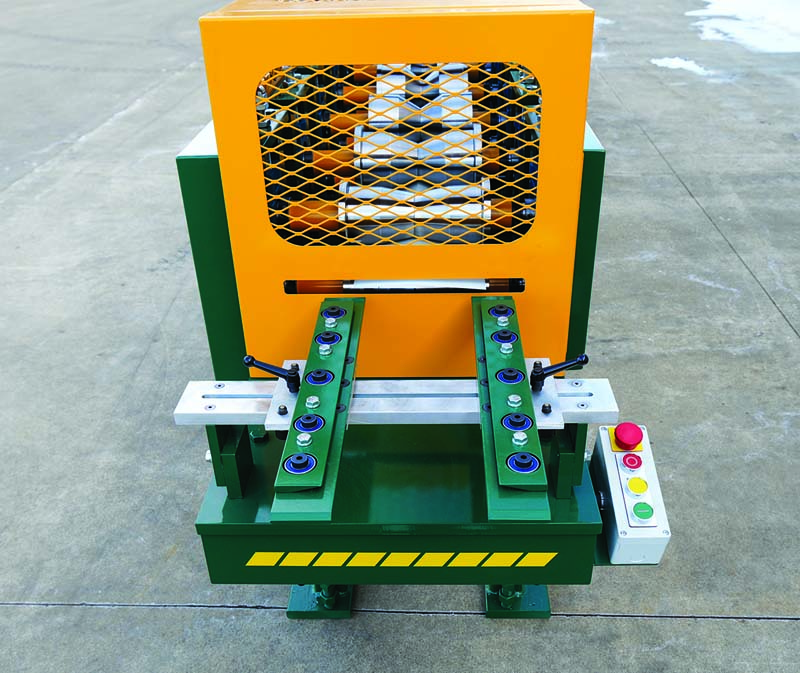
Acu-Form-Ausrüstung
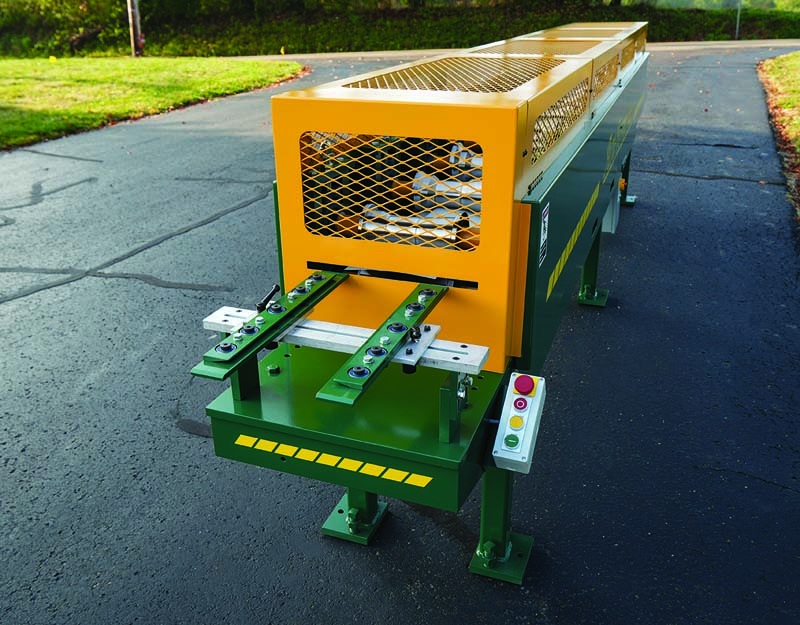
Die Mitarbeiter von Acu-Form haben eine neue Zuführungshilfe entwickelt, die es den Kunden ermöglicht, die Werkstücke jedes Mal gerade in die Profilwalzmaschine einzuführen. Zuvor konnten die Teile schief in die Maschine eingeführt werden, was zu Problemen mit den fertigen Bauteilen führen konnte.
Selbst wenn das Werkstück nicht rechtwinklig zugeschnitten ist, kann es dennoch rechtwinklig in die Maschine eingeführt werden. (Abgebildet ist die Acu-Form F und J Profilwalzmaschine.)
ASC-Werkzeugmaschinen
ASC Machine Tools hat die Hochgeschwindigkeits-Pfettenproduktion modernisiert.
Das Unternehmen berichtet: Jahrzehntelang galt die Spulengrube als notwendiger Bestandteil des Hochgeschwindigkeits-Profilierens von Pfetten. Mit steigenden Produktionsgeschwindigkeiten und immer ausgefeilteren servogesteuerten Stanzsystemen akzeptierten die Hersteller eine grundlegende Einschränkung: Für den Betrieb einer Hochgeschwindigkeits-Pfettenlinie war eine tiefe Grube im Fabrikboden erforderlich.
ASC Machine Tools stellte diese Annahme in Frage. Das Ergebnis ist der Lightning Uncoiler™ – ein elektrisch angetriebener, servogesteuerter Abwickler, der speziell entwickelt wurde, um die Notwendigkeit einer herkömmlichen Spulengrube zu eliminieren und gleichzeitig die für die moderne Pfettenproduktion erforderliche Geschwindigkeit, Präzision und Reaktionsfähigkeit beizubehalten.
Die Herausforderung bei der Hochgeschwindigkeits-Pfettenproduktion beginnt bereits am Anfang der Produktionslinie. Moderne Pfettenlinien erfordern, dass das Material schnell beschleunigt, abgebremst und gestoppt wird, während das Stanzsystem den Stahl für jedes Lochmuster positioniert. Herkömmliche Hochgeschwindigkeitssysteme verwenden typischerweise einen hydraulisch angetriebenen Schleppbremsabwickler mit pneumatischem Bremssystem. Obwohl sich diese Technologie seit Jahrzehnten bewährt hat, besitzt eine große Stahlcoil eine erhebliche Rotationsmasse. Beschleunigt das Stanzzuführungssystem plötzlich, kann der Zuführwalzenturm, der das Material vom Schleppbremsabwickler abzieht, nicht im gleichen Maße beschleunigen.
Die traditionelle Lösung bestand darin, eine große Materialschleife zwischen dem Abwickler mit dem Zuführwalzenturm und dem Stanzsystem zu bilden. Diese Schleife diente als Puffer und ermöglichte es dem Stanzsystem, die Geschwindigkeit schnell zu ändern, ohne die dabei entstehenden Kräfte direkt auf die Spulenhandhabung zurückzuübertragen. Am einfachsten ließ sich diese Schleife im Boden realisieren. Die Spulengrube wurde somit zur Lösung eines Problems, das durch die Einschränkungen der herkömmlichen Spulenhandhabung entstanden war.
Die Ingenieure von ASC fragten sich: Was wäre, wenn wir die Grube komplett überflüssig machen würden? Diese Frage veränderte die Herangehensweise an das vordere Ende der Pfettenlinie.
ASC entwickelte den elektrisch angetriebenen Lightning Uncoiler™ als aktives Materialabwickelsystem und nicht als einfachen Schleppbremsabwickler. Der Lightning Uncoiler nutzt einen elektrischen Servoantrieb zur aktiven Beschleunigung und Verzögerung der Spule. Im Zusammenspiel mit dem servogetriebenen Zuführwalzenturm von ASC synchronisiert das System die Spulenbewegung mit dem Materialbedarf des Stanzsystems.
Anstatt die Spule auf das Zuführsystem reagieren zu lassen, steuert der Lightning-Abwickler aktiv das Material. Beschleunigt der Zuführwalzenturm, reagiert der Lightning-Abwickler. Beim Stopp des Stanzvorgangs bremsen Lightning-Abwickler und Zuführwalzenturm rasch ab. Lasergesteuerte Regelung, Echtzeit-Spulendurchmessermessung und die firmeneigene Steuerungssoftware von ASC koordinieren das System und minimieren die Auswirkungen der Spulenträgheit.
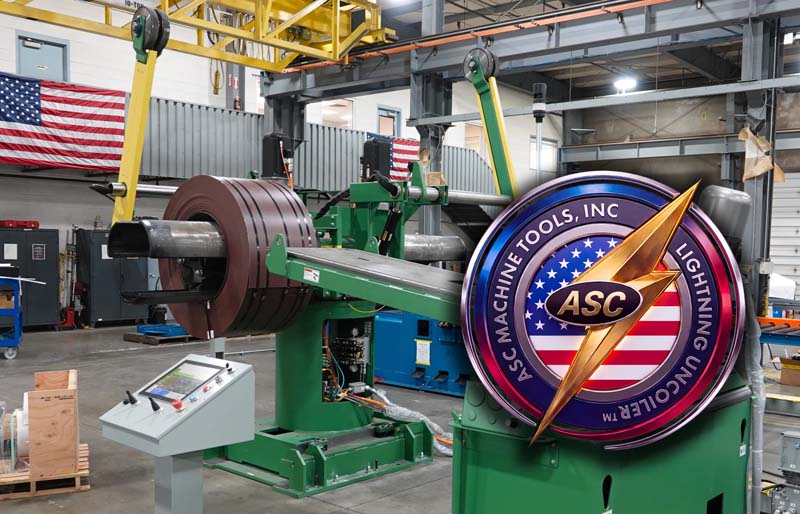
Das Ergebnis ist ein grundlegend anderer Ansatz für die Hochgeschwindigkeits-Pfettenproduktion: Keine Grube, keine Kompromisse.
Der Lightning Uncoiler ermöglicht den Betrieb von Hochgeschwindigkeits-Pfettenanlagen ohne die herkömmliche 8 bis 10 Meter tiefe Spulengrube. Diese Änderung bietet Vorteile, die weit über die Vermeidung von Aushubarbeiten hinausgehen.
1) Eine sicherere Produktionsumgebung
Eine tiefe Grube im Produktionsboden stellt eine offensichtliche Gefahrenquelle dar. Geländer, Abdeckungen und andere Sicherheitsmaßnahmen können das Risiko zwar verringern, die Grube bleibt jedoch eine permanente Öffnung im Fabrikboden. Durch die Beseitigung der Grube wird diese Gefahr aus der Produktionsumgebung entfernt und die mit beengten Räumen und potenziell gefährlichen atmosphärischen Bedingungen verbundenen Risiken können ebenfalls reduziert werden.
2) Vereinfachung der Installation
Eine herkömmliche Schächtegrube kann umfangreiche Bauarbeiten erfordern, darunter Aushub, Betonarbeiten, Bewehrung, Abdichtung, Entwässerung und Sumpfsysteme. Diese Anforderungen stellen insbesondere in Anlagen mit hohem Grundwasserspiegel oder schwierigen Bodenverhältnissen eine Herausforderung dar. Mit einem grubenlosen System kann die Ausrüstung direkt auf dem Hallenboden installiert werden, wodurch ein Großteil der spezialisierten Bauarbeiten, die mit einer tiefen Schächtegrube verbunden sind, entfällt. Dies kann weniger Bauaufwand, weniger Komplikationen und mehr Flexibilität bei der Planung einer neuen Produktionsanlage bedeuten.
3) Mehr Freiheit bei der Fabrikgestaltung
Eine Betongrube ist permanent. Nach ihrer Installation ist der Standort der Produktionslinie weitgehend festgelegt. Der Lightning Uncoiler™ ändert dies. Durch den Wegfall der Grube erhalten Hersteller mehr Freiheit bei der Planung ihres Fabriklayouts und mehr Flexibilität, wenn Anlagen verlegt oder die Produktionsstätte in Zukunft modifiziert werden muss.
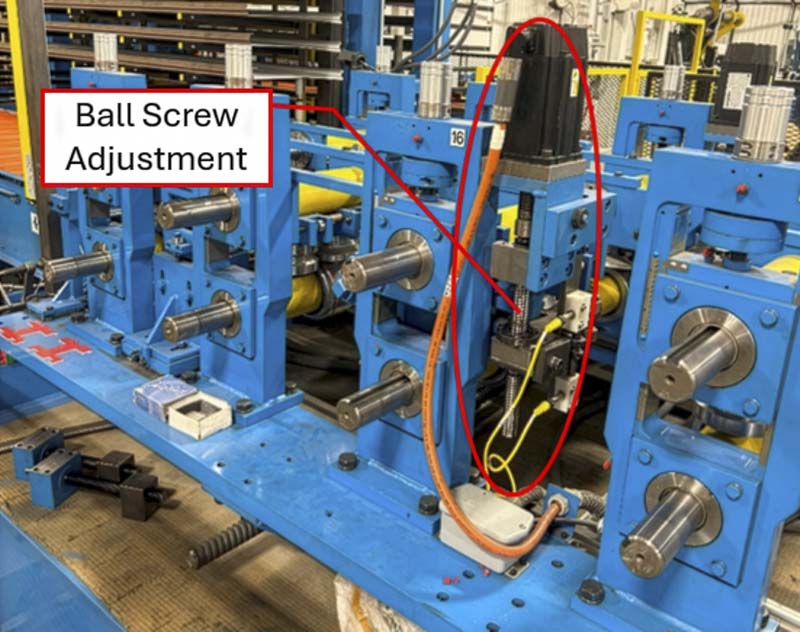
Die Bradbury-Gruppe
Die Bradbury Group meldet folgende kürzlich erfolgte Maschinenaktualisierungen:
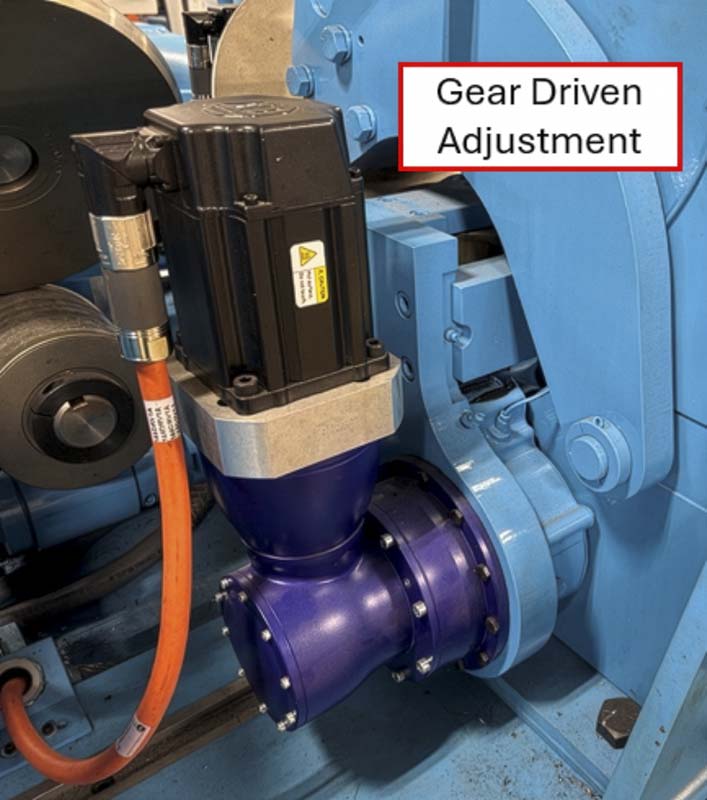
Bradbury Auto-Flare
In den letzten fünf Jahren hat Bradbury sein automatisches Bördelverstellsystem optimiert, indem es von einer herkömmlichen Maschinenspindel auf eine Kugelgewindespindel oder einen Zahnradantrieb umgestellt hat. Dadurch lassen sich automatische Bördelverstellungen schneller durchführen, was die Einstellzeiten während der Produktion reduziert und höhere Betriebsgeschwindigkeiten der Profiliermaschine ermöglicht. Die Entwicklung wurde maßgeblich durch die Kundennachfrage nach höheren Produktionsraten bei gleichzeitigem Erhalt der Vorteile der automatisierten Verstellung vorangetrieben. Durch die verbesserte Geschwindigkeit und Reaktionsfähigkeit des automatischen Bördelsystems können Hersteller einen höheren Durchsatz bei gleichbleibenden Umformergebnissen erzielen.
Drehmomentverteilung®
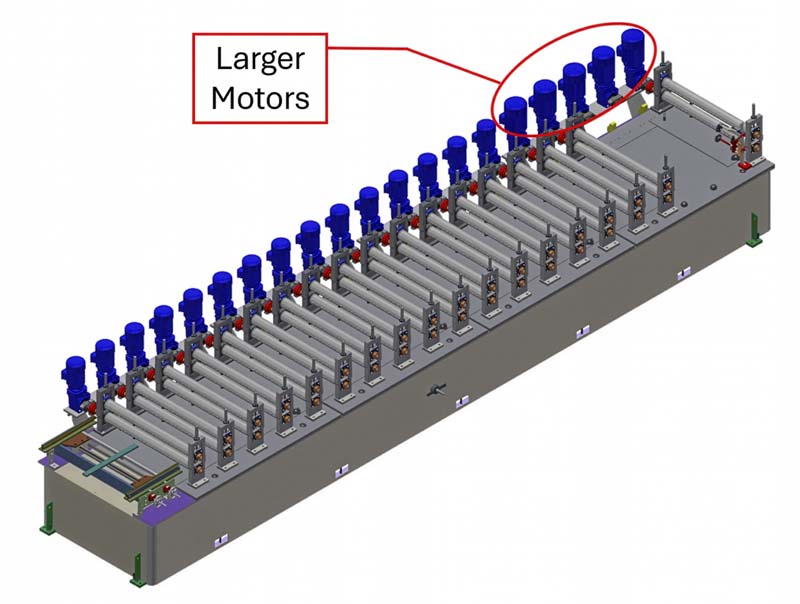
Bradbury nutzt die Torque Vectoring®-Technologie bereits seit mehreren Jahren. Dabei werden mehrere Motoren eingesetzt, um einzelne Umformvorgänge oder kleinere Umformgruppen anzutreiben, anstatt einen einzigen Antriebsmotor für die gesamte Walzformanlage zu verwenden. Traditionell waren alle diese Motoren gleich groß. In jüngster Zeit hat Bradbury das System weiterentwickelt, indem die Motorgröße an den Leistungsbedarf jedes Umformvorgangs angepasst wird – größere Motoren kommen bei höherem Arbeitsaufwand zum Einsatz, kleinere bei weniger anspruchsvollen Durchgängen.
Dieser Ansatz erhält die Vorteile von Torque Vectoring® voll aus und optimiert gleichzeitig das Antriebssystem für die jeweilige Anwendung. Durch die bedarfsgerechte Dimensionierung jedes Motors profitieren Kunden von geringeren Anschaffungskosten und einem reduzierten Energiebedarf im Betrieb.
Rollformsysteme für Metall
Metal Rollforming Systems berichtet, dass die Erweiterung des Profilspektrums bei gleichzeitiger Steigerung der Anlagenproduktivität in den letzten fünf Jahren zu den wichtigsten Entwicklungsbereichen zählte. Die Titan-Plattform des Unternehmens lässt sich für Profile mit durchgehender und verdeckter Befestigung konfigurieren, darunter AG-Paneele, R-Paneele, Wellblech, Stülpschalung, Vierrippenprofile, Dachuntersichtprofile und die meisten branchenüblichen Schnappverschlussprofile.
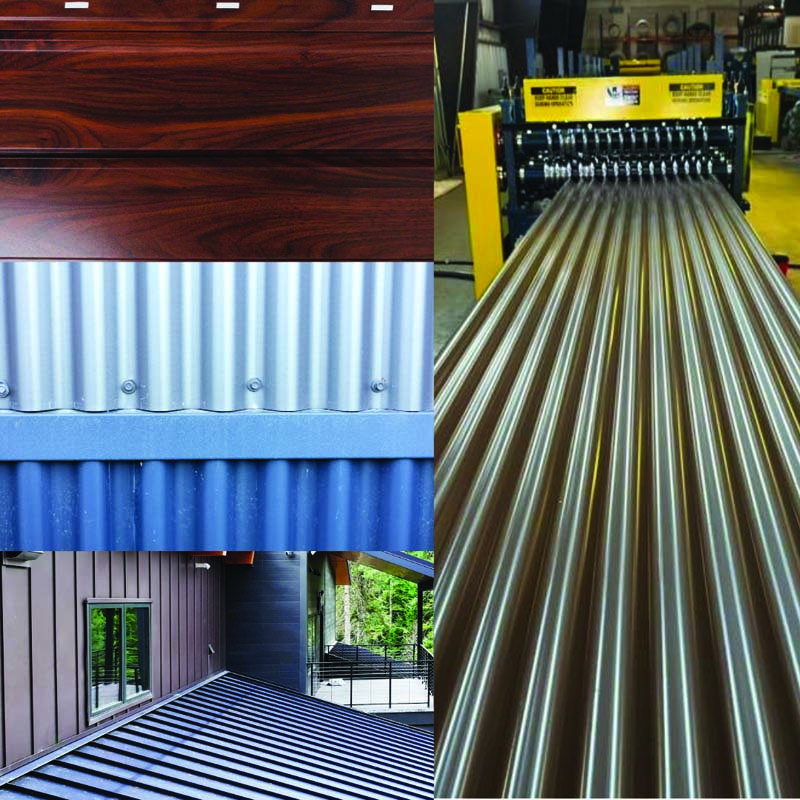
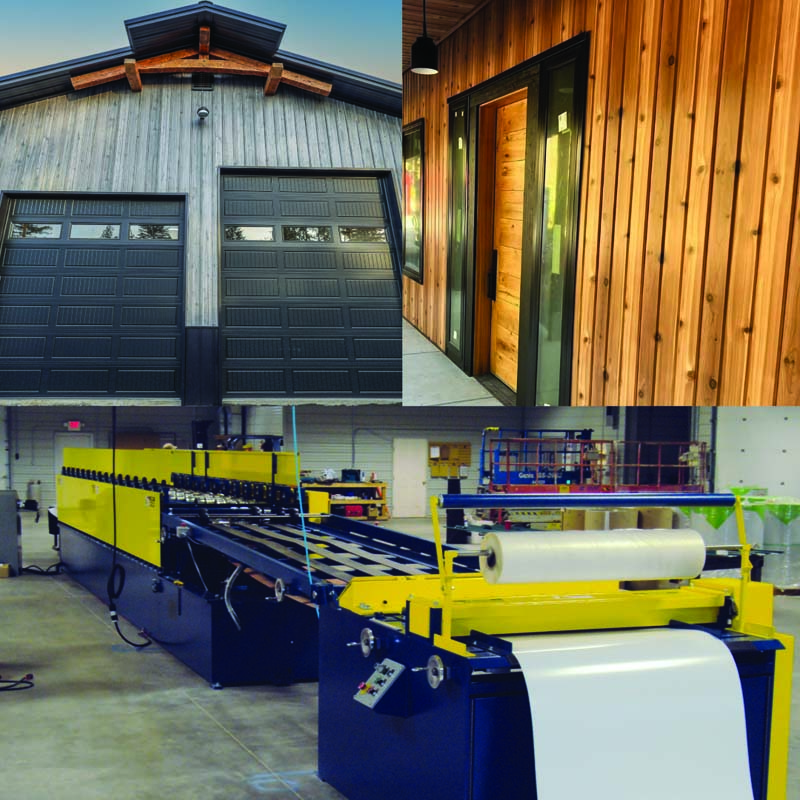
Das Unternehmen erklärt: „Wir verzeichnen eine steigende Nachfrage nach architektonischen Profilen mit durchgehenden Befestigungselementen wie Stülpschalung und Vierkantrippenprofilen. Diese bieten Herstellern ein markanteres Erscheinungsbild und behalten gleichzeitig die geringeren Herstellungs-, Handhabungs- und Montagekosten von Produkten mit sichtbaren Befestigungselementen bei. Im Bereich der verdeckten Befestigungselemente haben wir unsere internen Schnappverschluss-Kapazitäten erweitert. Dazu gehört die Möglichkeit, 29-Gauge-Material der Güteklasse 80 durch Fortschritte im Werkzeugdesign zu verarbeiten. Optional bieten wir außerdem eine integrierte Rippenkerbung an, die das zeitaufwändige manuelle Kerben durch ein präziseres und wiederholgenaues maschinelles Formmerkmal ersetzt. Unsere internen Schnappverschluss-Systeme ergänzen mobile Profilieranlagen, anstatt sie zu ersetzen: Mobile Maschinen sind weiterhin wertvoll für die Baustellenfertigung und die Herstellung sehr langer Paneele, während ein speziell für den stationären Einsatz entwickeltes System die meisten Aufträge schneller, wirtschaftlicher und mit engeren Toleranzen sowie einer gleichbleibenderen Paneelqualität fertigen kann. Gleichzeitig hat sich die Titan-Plattform zu einem deutlich stärker automatisierten Produktionssystem mit höherer Leistung entwickelt, mit servogesteuerter Zuführung und Liniengeschwindigkeiten von bis zu 275 Metern pro Minute – eine Steigerung von ca. 50 %.“ Höherer Durchsatz bei geeigneten Konfigurationen, motorisiertes Doppelkopf-Abwickeln für schnellere Spulenwechsel und ein Multi-Batch-Touchscreen-Controller mit API-Integration in branchenspezifische Software wie Paradigm. Diese Entwicklungen sollen Kunden dabei helfen, ein breiteres Produktsortiment anzubieten und gleichzeitig mehr Fertigmeter pro Arbeitsstunde zu produzieren.“
SWI-Maschinen
SWI Machinery berichtet, dass Automatisierung derzeit ein hochrelevantes und aktuelles Thema ist. „Wir können einzelne Prozesse oder ganze Produktionslinien automatisieren – für Unternehmen, die ihre Produktionskapazität steigern möchten.“
„Wir sind nicht die Ersten, die die Automatisierung in die Blechbearbeitung einführen. Wir haben jedoch bedeutende Fortschritte in den Bereichen Steuerung, Mechanik und Vernetzung erzielt, um die bei anderen Lösungen auftretenden Komplikationen zu beseitigen.“
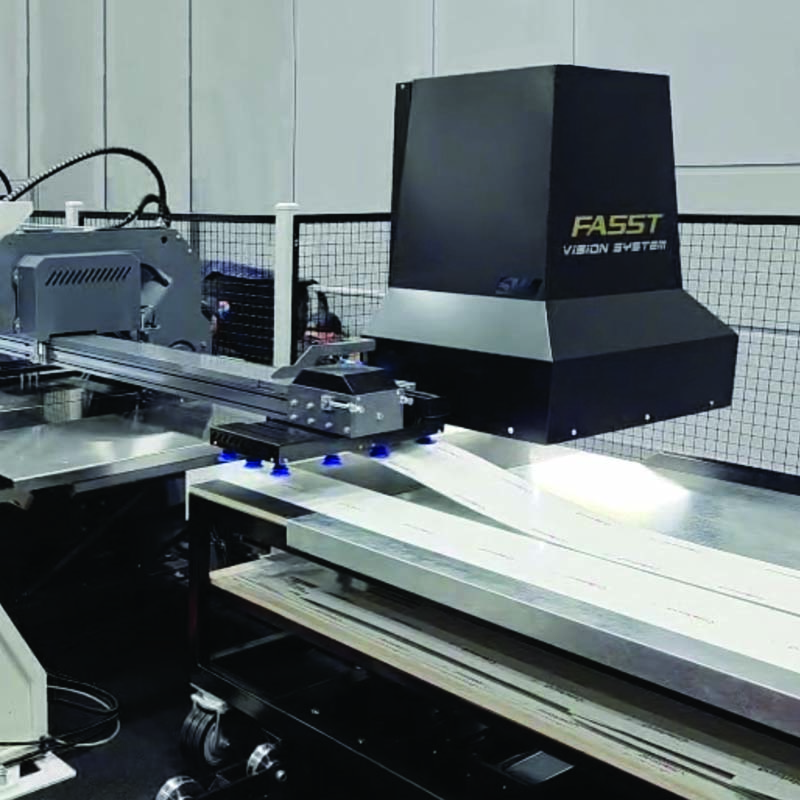
Die neueste Entwicklung des Unternehmens ist das FASST-System, das für Fully Automated Side Shifting Table steht und eine fahrbare Plattform, eine Dockingstation und ein Kamerasystem kombiniert, um Zuschnitte einfach und sicher von einer Schneidemaschine zu einer Duplex-Falzmaschine zu transportieren.
Das FASST Vision System scannt automatisch die Barcodes der Teile und führt sie dem Seitenlader zu.
Auf die Frage nach den konkreten Herausforderungen, die das System bewältigt, antwortet das Unternehmen: „Automatisierung birgt generell zahlreiche Herausforderungen. Beim FASST-System bestand die größte Hürde darin, der Kamera beizubringen, alle Teile auf dem Tisch zu erkennen und sie in der richtigen Reihenfolge in den Ordner zu laden. Da wir unsere Software selbst entwickeln, konnte unser Team diese Herausforderung meistern.“
„Letztendlich verfügen wir nun über eine Lösung in unserem Automatisierungsarsenal, um Zuschnitte aus mehreren Schneidprozessen zu sammeln, zu transportieren und in einen Faltvorgang zu laden.“
SWI erläutert die Neuentwicklung weiter: „Die treibende Kraft für unsere Entwicklungs- und Produktteams ist und war schon immer der Wunsch unserer Kunden nach höherer Effizienz und höherem Durchsatz – oft verbunden mit dem Ziel, Bedienereingriffe zu minimieren und/oder die Sicherheit zu erhöhen. Unsere Automatisierungslösungen gehen direkt auf die Ziele unserer Kunden ein und verschaffen ihnen dadurch einen spürbaren Wettbewerbsvorteil.“
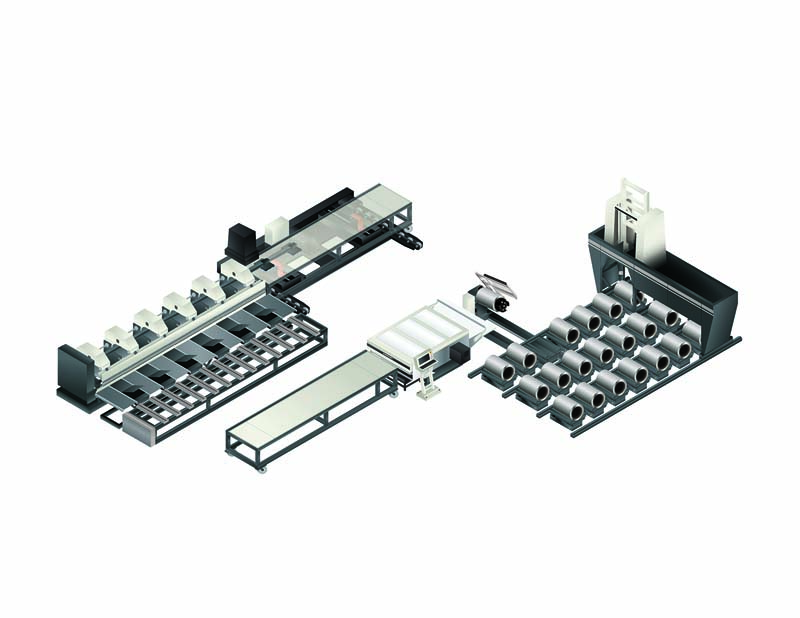
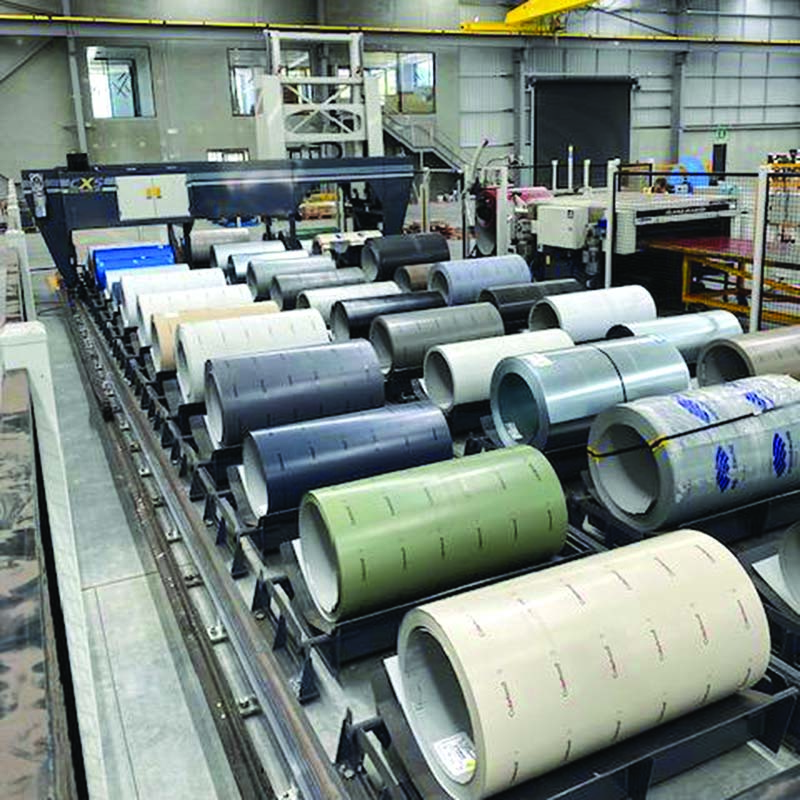
Weitere Automatisierungsmöglichkeiten ergeben sich bei der Spulenlagerung: „Die Spulenhandhabung ist ein weiterer Teil der Produktion, den wir mit unserer CX5-Spulenanlage automatisieren. Sie wurde ursprünglich für das Beladen von SWI-Schneidemaschinen mit Spulen entwickelt, kann aber jetzt Spulen automatisch in Profiliermaschinen einspeisen.“
„Die neuesten Anlagen, die wir installieren, sind mit Dripstop ausgestattet und können zwei Längsteilanlagen und zwei Profilieranlagen gleichzeitig betreiben. In Kombination mit dem FASST Vision System an unseren Duplex-Abkantmaschinen können wir so den Großteil der Fertigung automatisieren.“
Das Unternehmen ergänzt, dass alle seine Maschinen per Ferndiagnose diagnostiziert werden können, wodurch viele Probleme schnell behoben werden. Dank eines landesweiten Netzes von Servicetechnikern in den USA, die Wartung, Ersatzteile und Schulungen anbieten, gewährleistet das Unternehmen auch lange nach der Installation Unterstützung.
Da die Technologie ständig fortschreitet, dürften die wertvollsten Verbesserungen diejenigen sein, die sich mit den alltäglichen Herausforderungen der Profilwalzwerke befassen: Material effizient durch die Produktionslinie zu bringen, gleichbleibende Bauteile herzustellen und die verfügbaren Arbeitskräfte und die verfügbare Fläche optimal zu nutzen.
Halten Sie in zukünftigen Ausgaben des Rollforming Magazine Ausschau nach weiteren Artikeln zum Thema „Geräte-Updates“ wie diesem.